

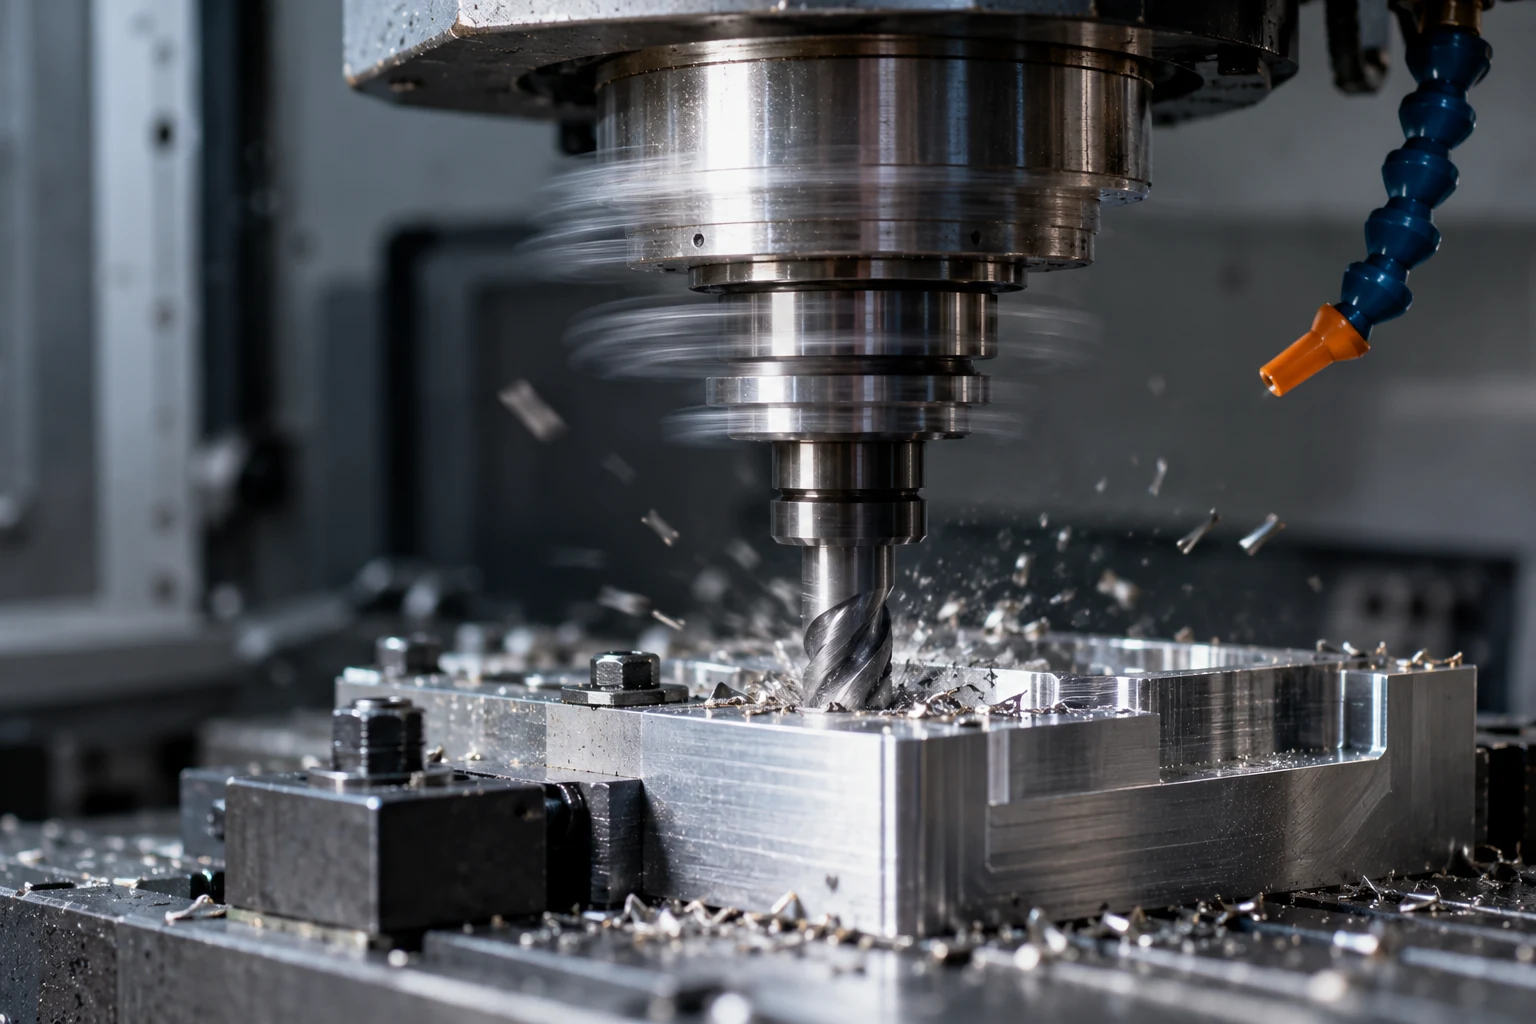
Dokładność obróbki CNC zależy nie tylko od klasy obrabiarki, jakości narzędzia czy prawidłowo przygotowanego programu. Jednym z kluczowych czynników wpływających na stabilność procesu są drgania układu obrabiarka–uchwyt–narzędzie–przedmiot obrabiany. Nawet niewielkie przemieszczenia pojawiające się podczas skrawania mogą prowadzić do pogorszenia jakości powierzchni, zmian wymiarowych, przyspieszonego zużycia narzędzia, a w skrajnych przypadkach do utraty stabilności procesu.
Szczególnym problemem są tzw. drgania samowzbudne, czyli chatter, które mogą gwałtownie zwiększać amplitudę drgań podczas obróbki. Zjawisko to jest jednym z podstawowych ograniczeń wydajności frezowania i toczenia, ponieważ wpływa zarówno na jakość powierzchni, jak i dokładność wymiarową oraz trwałość narzędzia.
Skąd biorą się drgania podczas obróbki CNC?
Drgania występują praktycznie w każdym procesie skrawania. Sama ich obecność nie musi oznaczać problemu. Kluczowe znaczenie mają ich amplituda, częstotliwość oraz sposób, w jaki oddziałują na układ technologiczny.
Źródłem drgań mogą być między innymi:
- zmienne siły skrawania,
- niewyważenie elementów wirujących,
- bicie promieniowe narzędzia,
- niewystarczająca sztywność narzędzia lub jego mocowania,
- niewłaściwe zamocowanie detalu,
- luzy w układzie mechanicznym,
- zużycie łożysk wrzeciona,
- rezonans elementów konstrukcyjnych,
- okresowe wejście i wyjście ostrza z materiału podczas frezowania,
- nieprawidłowo dobrane parametry skrawania.
W praktyce należy więc analizować nie pojedynczy element, lecz cały łańcuch sztywności dynamicznej – od fundamentu i korpusu maszyny, przez wrzeciono oraz oprawkę, aż po narzędzie i obrabiany detal.
Drgania wymuszone i samowzbudne – to nie to samo
Z punktu widzenia diagnostyki procesu warto rozróżnić co najmniej dwa podstawowe rodzaje drgań.
Drgania wymuszone
Powstają na skutek okresowo działającego zewnętrznego źródła. Może nim być np. niewyważone wrzeciono, bicie narzędzia, praca pompy, zmienne obciążenie ostrzy frezu czy element napędu.
Częstotliwość takich drgań jest zwykle związana bezpośrednio z częstotliwością źródła wymuszenia. Usunięcie przyczyny – np. wyważenie narzędzia lub wymiana zużytego elementu – może znacząco ograniczyć problem.
Drgania samowzbudne – chatter
Znacznie trudniejsze są drgania samowzbudne. W przypadku tzw. chatter proces skrawania sam dostarcza energii podtrzymującej drgania układu.
Jednym z najważniejszych mechanizmów jest regeneracja falistości powierzchni. Ostrze pozostawia na obrabianej powierzchni niewielkie nierówności. Podczas kolejnego przejścia narzędzie trafia na powierzchnię o zmiennej wysokości, przez co zmienia się chwilowa grubość warstwy skrawanej. Powoduje to zmianę siły skrawania, która z kolei powoduje kolejne przemieszczenie narzędzia.
Powstaje sprzężenie zwrotne:
drganie → zmiana grubości wióra → zmiana siły skrawania → kolejne drganie.
Jeżeli warunki procesu są niekorzystne, amplituda zaczyna rosnąć i proces przechodzi ze stanu stabilnego w niestabilny. Mechanizm regeneracyjnego chatter jest dobrze opisanym zjawiskiem wpływającym na jakość powierzchni, żywotność narzędzia i produktywność procesu.
W jaki sposób drgania wpływają na dokładność wymiarową?
Podczas idealnej obróbki położenie ostrza względem detalu powinno odpowiadać pozycji wynikającej z programu CNC.
W rzeczywistym procesie narzędzie i detal nie są jednak idealnie sztywne.
Pod wpływem sił skrawania dochodzi do:
- ugięcia narzędzia,
- ugięcia detalu,
- przemieszczenia elementów wrzeciona,
- deformacji uchwytów,
- mikroprzemieszczeń na połączeniach konstrukcyjnych.
Jeżeli dodatkowo pojawiają się drgania, położenie ostrza względem nominalnej trajektorii zmienia się dynamicznie.
W efekcie rzeczywisty wymiar elementu może odbiegać od zaprogramowanego. Problem szczególnie wyraźnie występuje przy:
- długich wysięgach narzędzia,
- obróbce cienkościennych elementów,
- dużych głębokościach skrawania,
- obróbce dużych lub podatnych detali,
- obróbce z wysoką dynamiką.
Przy bardzo wymagających tolerancjach nawet niewielkie przemieszczenia układu mogą mieć znaczenie dla jakości końcowej części.
Drgania a jakość powierzchni
Jednym z najbardziej charakterystycznych objawów niestabilnej obróbki jest regularna falistość lub charakterystyczny wzór pozostający na powierzchni.
W przypadku prawidłowo prowadzonego procesu ślady narzędzia wynikają przede wszystkim z geometrii ostrza, posuwu oraz kinematyki skrawania.
Jeżeli narzędzie zaczyna drgać, jego rzeczywisty tor okresowo odchyla się od toru nominalnego. Może to powodować:
- zwiększenie chropowatości,
- powstawanie falistości powierzchni,
- lokalne wyrwania materiału,
- nierównomierne ślady ostrza,
- pogorszenie geometrii obrabianej powierzchni.
Chatter jest w literaturze technicznej jednoznacznie wiązany z pogorszeniem jakości powierzchni i dokładności procesu.
Znaczenie sztywności układu technologicznego
Jednym z podstawowych parametrów decydujących o podatności procesu na drgania jest sztywność układu.
Im większe przemieszczenie wywołuje dana siła, tym bardziej podatny jest dany element.
W uproszczeniu można to przedstawić zależnością:
k = F / x
gdzie:
- k – sztywność,
- F – działająca siła,
- x – przemieszczenie.
Nie oznacza to jednak, że analiza procesu może ograniczać się do sztywności statycznej.
Przy drganiach ogromne znaczenie mają również:
- masa elementów,
- częstotliwości własne,
- tłumienie,
- sposób połączenia poszczególnych komponentów,
- dynamika wrzeciona.
Dlatego dwie maszyny o podobnej sztywności statycznej mogą zachowywać się inaczej podczas dynamicznego procesu skrawania.
Częstotliwości własne i rezonans
Każdy rzeczywisty układ mechaniczny ma określone częstotliwości własne.
Jeżeli częstotliwość wymuszenia znajduje się w pobliżu jednej z nich, może wystąpić znaczny wzrost amplitudy drgań.
W obrabiarce rezonans może dotyczyć m.in.:
- wrzeciona,
- narzędzia,
- oprawki,
- korpusu maszyny,
- stołu,
- obrabianego przedmiotu.
Dlatego zmiana prędkości obrotowej wrzeciona może czasami prowadzić do bardzo dużej poprawy stabilności procesu, mimo że pozostałe parametry pozostaną bez zmian.
Dlaczego zmniejszenie obrotów nie zawsze rozwiązuje problem?
W praktyce warsztatowej przy pojawieniu się drgań często pierwszą reakcją jest zmniejszenie prędkości obrotowej.
Takie działanie może pomóc, ale nie jest uniwersalnym rozwiązaniem.
Stabilność procesu zależy od zależności pomiędzy:
- prędkością obrotową,
- głębokością skrawania,
- charakterystyką dynamiczną układu,
- liczbą ostrzy,
- materiałem,
- geometrią narzędzia.
Z tego powodu istnieją zakresy prędkości, w których możliwa jest stabilna obróbka przy stosunkowo dużej głębokości skrawania, oraz zakresy, w których nawet mniejsze obciążenie może prowadzić do chatter.
Zależność tę opisują diagramy stabilności – Stability Lobe Diagrams. Pokazują one obszary stabilnego i niestabilnego procesu w funkcji m.in. prędkości obrotowej oraz głębokości skrawania.
Dlatego w określonych sytuacjach skuteczniejszym rozwiązaniem może być nie zmniejszenie, lecz odpowiednio dobrana zmiana prędkości obrotowej.
Czym jest FRF i dlaczego ma znaczenie?
Do zaawansowanej analizy dynamiki obrabiarki wykorzystuje się między innymi Frequency Response Function – FRF, czyli charakterystykę odpowiedzi częstotliwościowej.
Pozwala ona określić, jak mocno dany układ reaguje na wymuszenie w różnych zakresach częstotliwości.
W przypadku obrabiarek szczególnie istotna może być charakterystyka dynamiczna mierzona przy końcu narzędzia.
Na zachowanie układu wpływa bowiem cały zestaw:
wrzeciono → oprawka → narzędzie.
Badania pokazują, że dynamika połączeń wrzeciono–oprawka oraz oprawka–narzędzie wpływa na odpowiedź dynamiczną końcówki narzędzia, a tym samym na przewidywane granice stabilności procesu.
Dlaczego wysięg narzędzia jest tak istotny?
Jednym z najprostszych sposobów zwiększenia podatności układu jest nadmierne wysunięcie narzędzia z oprawki.
Wraz ze wzrostem wysięgu maleje jego efektywna sztywność. W rezultacie ta sama siła skrawania może powodować większe wychylenie końcówki narzędzia.
Dlatego przy problemach ze stabilnością jedną z pierwszych rzeczy, które warto sprawdzić, jest możliwość:
- skrócenia wysięgu,
- zastosowania narzędzia o większej średnicy,
- zmiany rodzaju oprawki,
- zwiększenia sztywności mocowania.
W obróbce głębokich kieszeni lub trudno dostępnych powierzchni wysięgu często nie można znacząco zmniejszyć. Wtedy odpowiedni dobór parametrów procesu staje się jeszcze ważniejszy.
Mocowanie detalu również może być źródłem problemu
W wielu przypadkach uwagę skupia się na obrabiarce i narzędziu, podczas gdy najsłabszym elementem układu jest przedmiot obrabiany lub jego zamocowanie.
Dotyczy to szczególnie:
- cienkich ścianek,
- wysokich żeber,
- długich wałów,
- dużych płyt,
- elementów o nieregularnej geometrii.
Jeżeli detal jest podatny, jego częstotliwość własna może dodatkowo zmieniać się wraz z postępem obróbki i usuwaniem materiału.
Proces, który był stabilny na początku operacji, może więc zacząć generować drgania w późniejszym etapie.
Drgania przyspieszają zużycie narzędzia
Niestabilne skrawanie oznacza również dynamicznie zmieniające się obciążenie ostrza.
Zamiast stosunkowo równomiernego działania siły pojawiają się powtarzalne przeciążenia, które mogą prowadzić do:
- wykruszeń krawędzi skrawającej,
- pękania płytki,
- nierównomiernego zużycia,
- skrócenia trwałości narzędzia.
W literaturze technicznej chatter wskazywany jest jako jedna z przyczyn przyspieszonego zużycia narzędzia i ograniczenia produktywności procesu.
Problem nie kończy się więc na gorszej powierzchni. Niestabilność może zwiększać koszty narzędziowe i wymuszać obniżenie parametrów technologicznych.
Jak rozpoznać, że proces jest niestabilny?
Pierwszym sygnałem często jest charakterystyczny, wysoki dźwięk pojawiający się podczas skrawania.
Nie powinno się jednak diagnozować procesu wyłącznie „na słuch”.
Do typowych symptomów należą:
- charakterystyczny ślad drgań na powierzchni,
- gwałtowny wzrost hałasu,
- pogorszenie chropowatości,
- niestabilne obciążenie wrzeciona,
- przyspieszone zużycie ostrza,
- problemy z utrzymaniem wymiaru.
W bardziej zaawansowanej diagnostyce można analizować sygnały z:
- akcelerometrów,
- czujników siły,
- czujników emisji akustycznej,
- napędów obrabiarki,
- mikrofonów.
Analiza częstotliwościowa pozwala następnie określić, czy dominująca częstotliwość odpowiada np. częstotliwości przejścia ostrzy, prędkości obrotowej czy częstotliwości własnej układu.
Jak ograniczyć drgania w obróbce CNC?
Nie istnieje jedna metoda skuteczna w każdym przypadku. Najpierw należy określić źródło problemu.
W praktyce można analizować między innymi:
1. Prędkość obrotową
Zmiana obrotów może przesunąć proces z obszaru niestabilnego do stabilnego.
2. Głębokość skrawania
Zmniejszenie głębokości często redukuje energię dostarczaną układowi i poprawia stabilność, choć odbywa się to kosztem wydajności.
3. Wysięg narzędzia
Im krótszy, tym zazwyczaj większa sztywność układu narzędziowego.
4. Mocowanie detalu
Należy ograniczyć możliwość przemieszczania oraz drgania przedmiotu, zachowując przy tym dostęp narzędzia do obrabianych powierzchni.
5. Oprawkę i narzędzie
Zmiana geometrii, średnicy, liczby ostrzy czy konstrukcji oprawki może znacząco zmienić dynamikę całego układu.
6. Parametry posuwu
Nie należy automatycznie zakładać, że zawsze konieczne jest drastyczne ograniczenie wszystkich parametrów. Celem powinno być znalezienie stabilnego okna procesu, a nie wyłącznie jego spowolnienie.
Stabilna obróbka nie zawsze oznacza wolniejszą obróbkę
To jedna z najważniejszych kwestii w analizie drgań.
Intuicyjną reakcją na niestabilność jest często:
mniejsze obroty + mniejszy posuw + mniejsza głębokość.
Takie podejście może zmniejszyć problem, ale jednocześnie mocno ograniczyć produktywność.
W bardziej zaawansowanym podejściu parametry dobiera się na podstawie charakterystyki dynamicznej układu. Diagramy stabilności pozwalają znaleźć takie kombinacje prędkości obrotowej i głębokości skrawania, dla których proces pozostaje stabilny przy możliwie dużej wydajności usuwania materiału.
Ostatecznym celem nie jest więc „usunąć drgania za wszelką cenę”, lecz osiągnąć stabilną obróbkę przy możliwie wysokiej produktywności i wymaganej dokładności.
Znaczenie konstrukcji obrabiarki
Przy wymagającej obróbce nie wszystkie problemy da się rozwiązać samą zmianą parametrów.
Znaczenie mają również właściwości samej maszyny:
- sztywność korpusu,
- masa konstrukcji,
- sposób prowadzenia osi,
- właściwości tłumiące,
- konstrukcja wrzeciona,
- jakość połączeń,
- charakterystyka dynamiczna układu.
Ma to szczególne znaczenie podczas ciężkiej obróbki, obróbki dużych detali oraz operacji wymagających wysokiej dokładności przy dużych siłach skrawania.
W takich zastosowaniach dobór obrabiarki powinien uwzględniać nie tylko zakres przejazdów, moc wrzeciona czy maksymalną masę przedmiotu, ale również zachowanie maszyny w warunkach dynamicznego obciążenia.
Podsumowanie
Drgania podczas obróbki CNC są zjawiskiem wynikającym z dynamiki całego układu technologicznego. Ich źródłem może być zarówno wymuszenie zewnętrzne, jak i niestabilność samego procesu skrawania.
Szczególnie niekorzystne są drgania samowzbudne typu chatter, które mogą prowadzić do pogorszenia jakości powierzchni, błędów wymiarowych, przyspieszonego zużycia narzędzia oraz ograniczenia wydajności.
Skuteczna eliminacja problemu wymaga więc spojrzenia na cały układ:
obrabiarka – wrzeciono – oprawka – narzędzie – detal – mocowanie – parametry procesu.
W nowoczesnej produkcji coraz większego znaczenia nabiera nie samo obniżanie parametrów skrawania, lecz analiza charakterystyki dynamicznej procesu i dobór takich warunków pracy, które pozwalają zachować stabilność przy wysokiej produktywności.
FAQ – drgania podczas obróbki CNC
Co to jest chatter w obróbce CNC?
Chatter to samowzbudne drgania powstające podczas procesu skrawania. Mogą być wzmacniane przez sprzężenie pomiędzy falistością pozostawioną podczas poprzedniego przejścia narzędzia a zmienną grubością kolejnej warstwy skrawanej. Efektem może być pogorszenie powierzchni, wzrost hałasu i szybsze zużycie narzędzia.
Czy drgania mogą powodować błędy wymiarowe?
Tak. Drgania powodują dynamiczną zmianę położenia narzędzia względem detalu. Jeśli amplituda przemieszczeń jest odpowiednio duża, rzeczywista geometria i wymiar powierzchni mogą różnić się od wartości wynikających z programu CNC.
Czy obniżenie obrotów zawsze zmniejsza drgania?
Nie. Stabilność zależy od charakterystyki dynamicznej całego układu. W niektórych przypadkach korzystna może być zarówno mniejsza, jak i większa prędkość obrotowa. Dlatego profesjonalna analiza chatter wykorzystuje m.in. diagramy stabilności.
Co najbardziej wpływa na podatność narzędzia na drgania?
Bardzo istotny jest jego wysięg, średnica, materiał, geometria oraz sposób mocowania. Długi i smukły zestaw narzędziowy jest zazwyczaj bardziej podatny dynamicznie niż krótki i sztywny.
Czy mocowanie przedmiotu może powodować drgania?
Tak. Niedostatecznie sztywny detal lub układ mocujący może stać się najsłabszym elementem całego systemu. Problem występuje szczególnie często przy obróbce cienkościennych, długich oraz wielkogabarytowych elementów.
Jak rozpoznać drgania samowzbudne?
Typowymi objawami są charakterystyczny dźwięk, regularne ślady na powierzchni, wzrost chropowatości, niestabilne obciążenie wrzeciona oraz przyspieszone zużycie narzędzia. Dokładniejsza diagnostyka wymaga analizy sygnału drgań lub odpowiedzi dynamicznej układu.
Czym jest diagram stabilności obróbki?
Stability Lobe Diagram przedstawia obszary stabilnego i niestabilnego procesu w zależności przede wszystkim od prędkości obrotowej i głębokości skrawania. Pozwala dobrać parametry umożliwiające wydajną obróbkę bez występowania chatter.
Czy nowoczesna obrabiarka CNC może całkowicie wyeliminować drgania?
Nie. Każdy rzeczywisty układ mechaniczny posiada określoną podatność, częstotliwości własne i tłumienie. Odpowiednia konstrukcja maszyny może jednak znacząco zwiększyć zakres parametrów, w którym proces pozostaje stabilny.
