

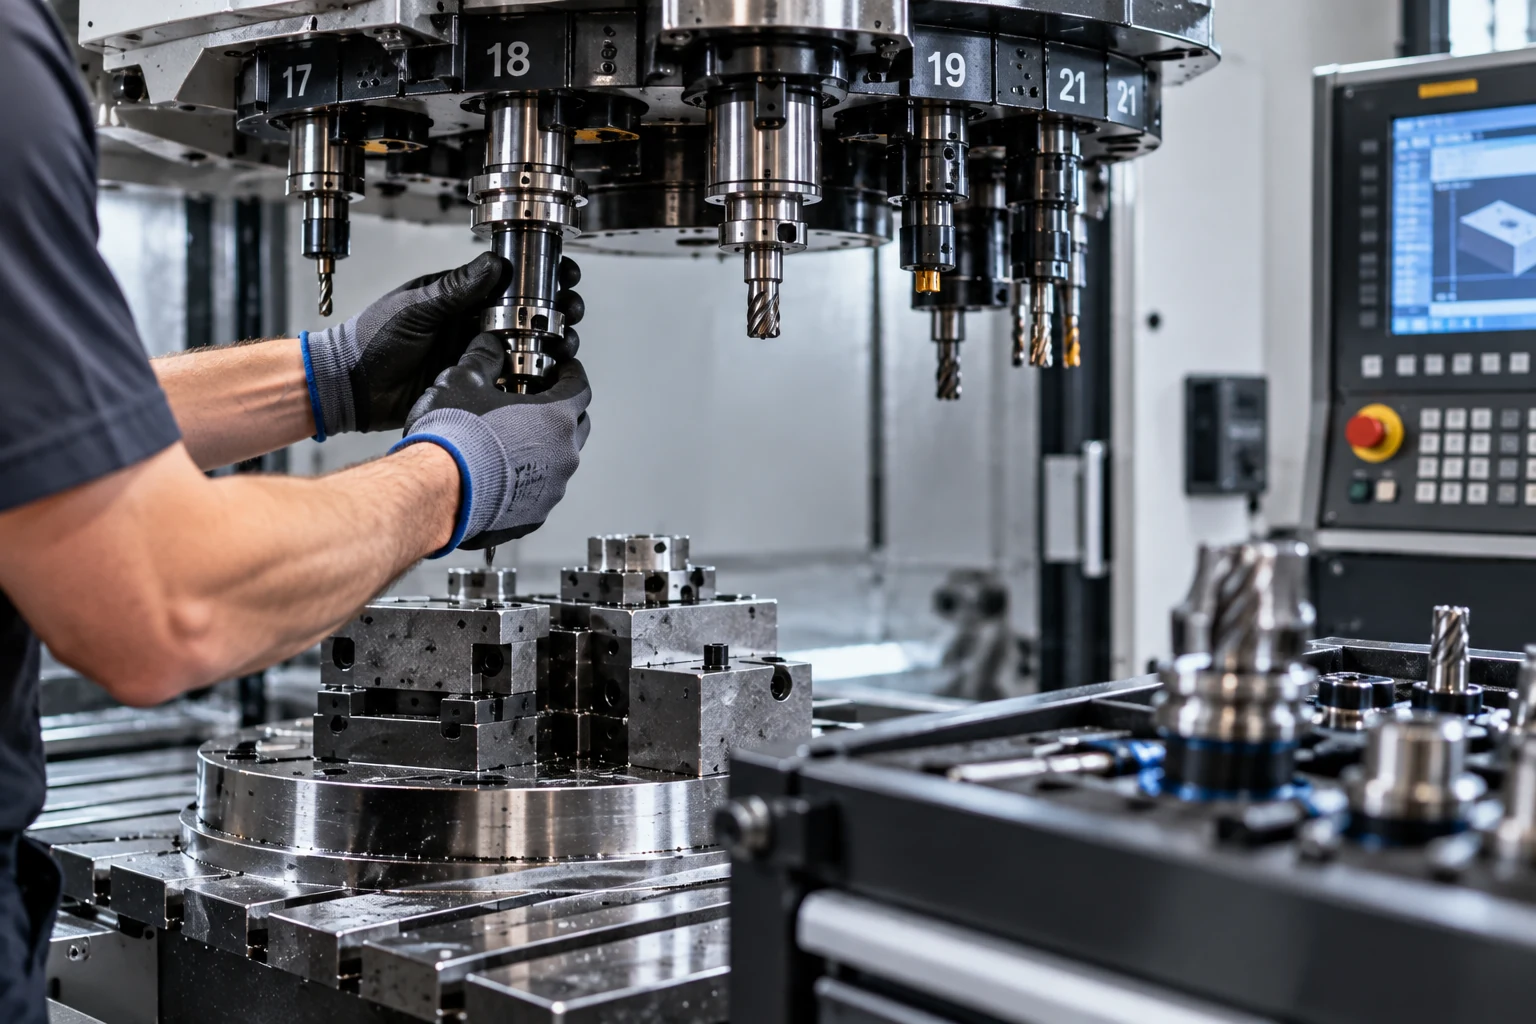
Czas przezbrojenia obrabiarki CNC często nie jest traktowany jako jeden z głównych parametrów procesu. W praktyce może jednak decydować o wykorzystaniu maszyny, czasie realizacji zleceń i opłacalności produkcji — szczególnie przy krótkich seriach, częstych zmianach detali i dużej różnorodności asortymentu.
Jeżeli obrabiarka przez kilkadziesiąt minut lub kilka godzin stoi, ponieważ operator wymienia uchwyty, ustawia narzędzia, szuka baz, wykonuje pomiary i przygotowuje program, nie generuje wartości produkcyjnej.
Dlatego skracanie czasu przezbrojenia nie powinno polegać wyłącznie na „szybszej pracy operatora”. Znacznie skuteczniejsze jest takie zaprojektowanie procesu, aby ograniczyć liczbę czynności wykonywanych bezpośrednio na zatrzymanej maszynie.
Czym właściwie jest czas przezbrojenia?
W praktyce czas przezbrojenia obejmuje okres pomiędzy zakończeniem produkcji jednego detalu a uzyskaniem pierwszego poprawnego detalu kolejnego zlecenia.
Może więc obejmować:
- demontaż poprzedniego oprzyrządowania,
- czyszczenie przestrzeni roboczej,
- montaż nowego uchwytu,
- przygotowanie narzędzi,
- wymianę oprawek,
- ustawienie baz,
- załadowanie programu,
- wprowadzenie korekt,
- wykonanie pomiarów,
- kontrolę pierwszej sztuki,
- ewentualne poprawki.
To ważne, ponieważ samo fizyczne zamocowanie nowego detalu bywa tylko niewielką częścią całego procesu.
Najważniejsza zasada: jak najwięcej przygotować poza maszyną
Jednym z podstawowych sposobów skracania przezbrojeń jest rozdzielenie czynności na te, które muszą być wykonane przy zatrzymanej obrabiarce, oraz te, które można przygotować wcześniej.
Przykładowo przed zakończeniem poprzedniego zlecenia można przygotować:
- narzędzia,
- oprawki,
- uchwyty,
- szczęki,
- program CNC,
- dokumentację technologiczną,
- przyrządy pomiarowe.
Jeżeli operator zaczyna kompletować wszystkie elementy dopiero po zatrzymaniu obrabiarki, czas postoju rośnie.
To właśnie jedna z podstaw metodologii SMED – Single-Minute Exchange of Die, której idea polega na przenoszeniu możliwie wielu czynności z czasu wewnętrznego, czyli wymagającego postoju maszyny, do czasu zewnętrznego.
Czynności wewnętrzne i zewnętrzne
W praktyce można podzielić operacje przezbrojenia na dwie grupy.
Czynności wewnętrzne
Można je wykonać wyłącznie wtedy, gdy maszyna jest zatrzymana.
Przykłady:
- demontaż uchwytu ze stołu,
- montaż nowego systemu mocowania,
- fizyczna wymiana detalu,
- czynności wymagające wejścia do przestrzeni roboczej.
Czynności zewnętrzne
Można wykonać podczas pracy maszyny nad poprzednim zleceniem.
Przykłady:
- przygotowanie narzędzi,
- kontrola dokumentacji,
- pobranie programu,
- przygotowanie materiału,
- presetting narzędzi.
Pierwszym krokiem optymalizacji powinno być więc zadanie pytania:
które czynności obecnie wykonywane podczas postoju mogą być przygotowane wcześniej?
Presetting narzędzi
Jednym z najbardziej oczywistych obszarów do optymalizacji jest przygotowanie narzędzi.
Jeżeli długość i średnica każdego narzędzia są mierzone bezpośrednio na obrabiarce podczas przezbrojenia, wrzeciono i cała maszyna pozostają w tym czasie niewykorzystane.
Zewnętrzny presetting pozwala przygotować zestaw narzędzi poza obrabiarką.
Można wcześniej:
- zamontować narzędzie w oprawce,
- zmierzyć jego długość,
- zmierzyć średnicę,
- zweryfikować bicie,
- przygotować odpowiednie korekty.
Po umieszczeniu narzędzia w magazynie maszyna może od razu korzystać z wcześniej określonych wartości.
Gotowe zestawy narzędziowe
Jeszcze większe korzyści może przynieść przygotowywanie kompletnych zestawów dla konkretnych operacji lub produktów.
Zamiast po każdej zmianie produkcji kompletować narzędzia od początku, można przygotować zestaw zawierający wszystkie niezbędne:
- frezy,
- wiertła,
- rozwiertaki,
- gwintowniki,
- płytki,
- oprawki.
Operator otrzymuje wtedy przygotowany komplet odpowiadający określonemu zleceniu.
Zmniejsza się nie tylko czas przezbrojenia, ale również ryzyko zastosowania niewłaściwego narzędzia.
Standaryzacja oprawek
Duża liczba różnych standardów narzędziowych może znacząco wydłużać przygotowanie produkcji.
Jeżeli każde zlecenie wymaga:
- innych oprawek,
- innych redukcji,
- innych śrub,
- indywidualnego sposobu montażu,
proces staje się trudniejszy do powtarzania.
Standaryzacja wybranych elementów może ułatwić:
- przygotowanie narzędzi,
- zarządzanie magazynem,
- kontrolę dostępności,
- wymianę zużytych komponentów.
Nie oznacza to konieczności stosowania jednego rodzaju oprawki do wszystkich procesów. Chodzi raczej o ograniczenie niepotrzebnej różnorodności.
Systemy mocowania punktu zerowego
Bardzo duży potencjał redukcji czasu ustawiania mają systemy zero-point clamping.
Ich idea polega na zastosowaniu powtarzalnego interfejsu pomiędzy obrabiarką a przyrządem mocującym.
Zamiast każdorazowo:
- ustawiać uchwyt,
- mierzyć jego położenie,
- regulować orientację,
- wyszukiwać bazę,
można umieścić przygotowany wcześniej przyrząd w systemie o zdefiniowanej pozycji.
Jeżeli układ zapewnia odpowiednią powtarzalność, znacząco ogranicza to czas potrzebny na bazowanie.
Paletyzacja
Podobną zasadę wykorzystują systemy paletowe.
Detal może zostać zamocowany na palecie poza przestrzenią roboczą.
W tym czasie obrabiarka realizuje poprzednie zlecenie.
Po zakończeniu cyklu następuje wymiana palet.
Dzięki temu czynność:
zamocuj detal → ustaw → sprawdź
można w dużej części wykonać poza czasem pracy maszyny.
Przy bardziej rozbudowanych systemach palety mogą być automatycznie transportowane pomiędzy magazynem a centrum obróbczym.
Przygotowanie uchwytu poza maszyną
Nawet bez zautomatyzowanego systemu paletowego można stosować tę samą logikę.
Jeżeli nowy uchwyt można przygotować poza maszyną, warto wcześniej:
- zamontować szczęki,
- ustawić elementy bazujące,
- przygotować ograniczniki,
- sprawdzić czystość powierzchni,
- zweryfikować mocowanie.
Po zatrzymaniu obrabiarki pozostaje wtedy tylko wymiana kompletnego zestawu.
To znacznie szybsze niż budowanie całego układu od początku na stole maszyny.
Standardowe punkty bazowe
Jeżeli każdy przyrząd jest ustawiany względem zupełnie innego miejsca, operator musi za każdym razem wykonywać pełny proces bazowania.
Warto więc tam, gdzie to możliwe, stosować:
- standardowe pozycje uchwytów,
- stałe punkty odniesienia,
- identyczne elementy ustalające,
- znormalizowane interfejsy.
Wtedy baza kolejnego zlecenia może być bardziej przewidywalna.
Sondy pomiarowe
Sonda pomiarowa w obrabiarce może znacząco ograniczyć czas ręcznego ustawiania detalu.
Może automatycznie określić:
- pozycję krawędzi,
- środek otworu,
- pozycję powierzchni,
- kąt ustawienia,
- rzeczywistą pozycję detalu.
Na podstawie pomiaru sterowanie może skorygować układ współrzędnych.
Eliminuje to część czynności wykonywanych tradycyjnie za pomocą czujnika zegarowego.
Korzyścią jest nie tylko krótszy czas, ale również większa powtarzalność procesu.
Automatyczna kontrola pierwszej sztuki
Czas przezbrojenia kończy się dopiero wtedy, gdy proces jest gotowy do stabilnej produkcji.
Dlatego znaczenie ma również pomiar pierwszej wykonanej części.
Jeżeli kluczowe wymiary można zweryfikować w obrabiarce za pomocą sondy, operator szybciej otrzymuje informację o konieczności korekty.
Nie zastępuje to wszystkich zewnętrznych metod kontroli jakości, ale może znacznie przyspieszyć uruchomienie produkcji.
Przygotowanie programu przed zatrzymaniem maszyny
Częstym problemem organizacyjnym jest programowanie dopiero wtedy, gdy maszyna czeka na kolejne zlecenie.
Program powinien być możliwie wcześnie:
- przygotowany,
- zweryfikowany,
- zasymulowany,
- przypisany do odpowiedniej wersji technologii.
Jeżeli trzeba tworzyć lub poprawiać kod podczas postoju obrabiarki, nawet dobrze zoptymalizowana wymiana narzędzi niewiele zmieni.
Symulacja programu CNC
Przy bardziej złożonych procesach symulacja może ograniczyć czas uruchomienia nowego zlecenia.
Pozwala wcześniej wykryć między innymi:
- potencjalne kolizje,
- błędne położenie uchwytu,
- niewłaściwe długości narzędzi,
- problemy z zakresem osi,
- nieefektywne ruchy.
Operator nie musi wtedy wykonywać wszystkich testów bezpośrednio na maszynie.
Jest to szczególnie istotne przy skomplikowanych i drogich detalach.
Zarządzanie danymi narzędziowymi
Jeżeli operator musi ręcznie przepisywać parametry każdego narzędzia, przezbrojenie staje się dłuższe i bardziej podatne na błędy.
W bardziej zintegrowanym środowisku dane mogą być przesyłane pomiędzy:
- systemem CAM,
- urządzeniem presettingowym,
- bazą narzędzi,
- sterowaniem obrabiarki.
Można w ten sposób ograniczyć ręczne wprowadzanie informacji.
Jednocześnie łatwiej kontrolować:
- dostępność narzędzia,
- trwałość ostrza,
- aktualne korekty,
- lokalizację oprawki.
Magazyn narzędzi jako element strategii przezbrojenia
Duży magazyn narzędzi może pozwalać na pozostawienie w obrabiarce większej liczby często używanych narzędzi.
Jeżeli następne zlecenie wykorzystuje część tego samego zestawu, nie ma potrzeby fizycznej wymiany wszystkich pozycji.
W produkcji wieloasortymentowej może to być duża zaleta.
Warunkiem jest jednak dobre zarządzanie magazynem, aby kontrolować stan oraz lokalizację poszczególnych narzędzi.
Automatyczna wymiana narzędzi
Sam automat zmiany narzędzia skraca czas pomiędzy operacjami, ale jego znaczenie dla przezbrojenia jest największe wtedy, gdy magazyn został wcześniej właściwie przygotowany.
Jeżeli przed każdą nową produkcją trzeba ręcznie wymienić kilkadziesiąt narzędzi w magazynie, czas przygotowania nadal może być duży.
Dlatego coraz większego znaczenia nabiera automatyczne lub półautomatyczne zarządzanie narzędziami.
Organizacja stanowiska pracy
Nie wszystkie opóźnienia wymagają zaawansowanej technologii.
Znaczna część czasu może być tracona na:
- poszukiwanie klucza,
- brak odpowiedniej śruby,
- brak przygotowanej oprawki,
- szukanie dokumentacji,
- oczekiwanie na suwnicę,
- brak materiału.
To straty organizacyjne.
Dobrze zaprojektowane stanowisko powinno zapewniać łatwy dostęp do wszystkich elementów potrzebnych podczas przezbrojenia.
Lista kontrolna przezbrojenia
Powtarzalne przezbrojenia warto opisać standardową procedurą.
Checklista może obejmować:
- wymagany uchwyt,
- zestaw narzędzi,
- numer programu,
- pozycje magazynu narzędzi,
- sposób bazowania,
- wymagane przyrządy pomiarowe,
- parametry pierwszej kontroli.
Dzięki temu operator nie musi za każdym razem odtwarzać procedury z pamięci.
Standaryzacja ułatwia również szkolenie nowych pracowników.
Mierzenie czasu poszczególnych czynności
Nie można skutecznie optymalizować procesu bez jego pomiaru.
Zamiast rejestrować jedynie całkowity czas przezbrojenia, warto rozbić go na etapy:
- demontaż,
- czyszczenie,
- montaż,
- narzędzia,
- bazowanie,
- program,
- pomiary,
- korekty.
Może się okazać, że sama wymiana uchwytu trwa pięć minut, natomiast kolejne trzydzieści minut pochłania znalezienie prawidłowej bazy.
Wtedy inwestycja w szybszy uchwyt nie rozwiąże głównego problemu.
Analiza nagrania wideo
Jedną z prostych metod SMED jest nagranie całego przezbrojenia.
Pozwala to później dokładnie przeanalizować:
- kolejność czynności,
- zbędne ruchy,
- oczekiwanie,
- przemieszczanie się operatora,
- czynności wykonywane kolejno, które mogłyby odbywać się równolegle.
Często już sama obserwacja procesu ujawnia miejsca, których podczas codziennej pracy nikt nie traktował jako problemu.
Czynności równoległe
Nie wszystkie działania muszą być wykonywane kolejno.
Jeżeli wymagają tego warunki procesu i pozwalają na to zasady bezpieczeństwa, część przygotowań może odbywać się równolegle.
Przykładowo podczas pracy maszyny jedna osoba może:
- przygotować narzędzia,
- zweryfikować dokumentację,
- przygotować uchwyt,
- sprawdzić materiał.
W dużych zakładach przygotowanie produkcji może być więc osobnym procesem realizowanym zanim obrabiarka stanie.
Przezbrojenie przy dużych detalach
Przy obróbce wielkogabarytowej problem wygląda inaczej niż w przypadku niewielkich części.
Samo przemieszczenie przedmiotu może wymagać:
- suwnicy,
- specjalnych zawiesi,
- kilku pracowników,
- długiego ustawiania.
Wtedy szczególnie istotne jest wcześniejsze przygotowanie:
- przestrzeni roboczej,
- punktów podparcia,
- oprzyrządowania,
- planu transportu,
- bazy technologicznej.
Każda czynność możliwa do wykonania przed pojawieniem się detalu na maszynie skraca okres zajęcia drogiego stanowiska.
Jedno zamocowanie może ograniczyć liczbę kolejnych przezbrojeń
Warto spojrzeć na problem szerzej niż tylko na szybkość zmiany uchwytu.
Jeżeli detal wymaga obróbki na trzech różnych maszynach, każda zmiana stanowiska tworzy kolejny etap:
- transport,
- mocowanie,
- bazowanie,
- pomiary,
- uruchomienie.
Zastosowanie obrabiarki wielozadaniowej może w określonych przypadkach połączyć kilka procesów podczas jednego zamocowania.
Czas można więc skrócić nie przez przyspieszenie pojedynczego przezbrojenia, ale przez całkowite wyeliminowanie części przezbrojeń z procesu technologicznego.
Automatyzacja załadunku
Przy produkcji powtarzalnych elementów można pójść jeszcze dalej.
Załadunek detalu może realizować:
- robot,
- manipulator,
- system paletowy,
- automatyczny magazyn.
W takim przypadku czas zmiany produkcji zależy w większym stopniu od przygotowania danych, oprzyrządowania i narzędzi niż od ręcznej obsługi każdej części.
Automatyzacja ma jednak największy sens wtedy, gdy wcześniej uporządkowano sam proces. Automatyzowanie nieefektywnego przezbrojenia może jedynie utrwalić jego problemy.
Kiedy szybkie przezbrojenie daje największe korzyści?
Wpływ czasu przygotowawczo-zakończeniowego zależy od wielkości partii.
Jeżeli przezbrojenie trwa godzinę, a następnie maszyna przez tydzień produkuje jeden detal, jego udział w całkowitym czasie jest niewielki.
Jeżeli natomiast seria obejmuje pięć sztuk, ta sama godzina może stanowić dużą część kosztu zlecenia.
Dlatego skracanie przezbrojeń jest szczególnie ważne przy:
- produkcji jednostkowej,
- krótkich seriach,
- dużej różnorodności produktów,
- częstych zmianach zleceń.
Krótsze przezbrojenie może pozwolić zmniejszyć partie
To ważny efekt, który wykracza poza samą pracę obrabiarki.
Długie przezbrojenia skłaniają zakłady do produkowania dużych partii, ponieważ koszt zmiany produkcji rozkłada się wtedy na większą liczbę detali.
Jeżeli czas przezbrojenia zostanie istotnie ograniczony, można ekonomicznie realizować mniejsze partie.
Może to zmniejszyć:
- produkcję w toku,
- zapasy,
- czas oczekiwania,
- ryzyko produkowania elementów, które nie są jeszcze potrzebne.
Czy warto dążyć do zerowego czasu przezbrojenia?
Nie zawsze.
Każda kolejna redukcja wymaga określonych nakładów.
Pierwsze usprawnienia mogą być bardzo tanie:
- uporządkowanie stanowiska,
- przygotowanie checklisty,
- wcześniejsze przygotowanie narzędzi.
Dalsza redukcja może wymagać:
- presettera,
- systemów punktu zerowego,
- paletyzacji,
- automatyzacji.
Dlatego warto analizować nie tylko techniczną możliwość skrócenia czasu, ale również koszt inwestycji w stosunku do uzyskanych oszczędności.
Jak podejść do optymalizacji krok po kroku?
Dobrą kolejnością jest:
- zmierzyć rzeczywisty czas przezbrojenia,
- rozbić proces na pojedyncze czynności,
- rozdzielić czynności wewnętrzne i zewnętrzne,
- przenieść przygotowania poza czas postoju,
- wyeliminować zbędne działania,
- ustandaryzować mocowania i narzędzia,
- poprawić bazowanie i pomiary,
- dopiero później rozważać automatyzację.
Takie podejście pozwala uniknąć inwestowania w kosztowny sprzęt do procesu, który wcześniej nie został uporządkowany.
Podsumowanie
Skrócenie czasu przezbrojenia obrabiarki CNC nie polega przede wszystkim na szybszym wykonywaniu tych samych czynności.
Największy potencjał daje zmiana organizacji całego procesu przygotowania produkcji.
Kluczowe działania to:
- przygotowanie narzędzi poza maszyną,
- presetting,
- standaryzacja oprzyrządowania,
- systemy punktu zerowego,
- paletyzacja,
- automatyczne pomiary,
- wcześniejsze przygotowanie programów,
- uporządkowanie danych technologicznych.
W bardziej zaawansowanych systemach kolejnym krokiem może być automatyzacja transportu detali i narzędzi.
Najważniejsza zasada pozostaje jednak niezmienna:
czas postoju obrabiarki powinien obejmować tylko te czynności, których rzeczywiście nie można wykonać wcześniej lub równolegle.
Im mniej pracy przygotowawczej trzeba wykonywać bezpośrednio na zatrzymanej maszynie, tym większa dostępność obrabiarki i większa elastyczność całej produkcji.
FAQ – przezbrojenie obrabiarki CNC
Co zalicza się do czasu przezbrojenia obrabiarki CNC?
To czas od zakończenia poprzedniego zadania do momentu uzyskania pierwszego poprawnego detalu kolejnego zlecenia. Może obejmować wymianę oprzyrządowania, narzędzi, ustawienie baz, załadowanie programu, pomiary i korekty.
Co to jest SMED?
SMED to metoda skracania czasów przezbrojenia. Jednym z jej podstawowych założeń jest rozdzielenie czynności wykonywanych przy zatrzymanej maszynie od tych, które można przygotować wcześniej podczas jej pracy.
Jak presetting narzędzi skraca przezbrojenie?
Narzędzia mogą zostać zmontowane i zmierzone poza obrabiarką. Po ich wprowadzeniu do magazynu dostępne są już informacje o długości i średnicy, dzięki czemu ogranicza się pomiary wykonywane podczas postoju maszyny.
Czym jest system mocowania punktu zerowego?
To system umożliwiający szybkie i powtarzalne pozycjonowanie uchwytów lub palet względem obrabiarki. Ogranicza konieczność każdorazowego ręcznego ustawiania i wyszukiwania bazy.
Czy sonda pomiarowa skraca czas przezbrojenia?
Tak. Może automatycznie określić rzeczywiste położenie detalu i skorygować układ współrzędnych, ograniczając część ręcznych czynności ustawczych.
Czy większy magazyn narzędzi pomaga w szybszym przezbrojeniu?
Może pomóc, ponieważ część często używanych narzędzi może pozostawać stale w magazynie maszyny. Dzięki temu przy zmianie zlecenia nie trzeba wymieniać całego zestawu.
Dlaczego czas przezbrojenia jest szczególnie ważny przy krótkich seriach?
Ponieważ czas przygotowania rozkłada się na niewielką liczbę sztuk. Przy małej partii przezbrojenie może stanowić znaczną część całkowitego czasu realizacji zlecenia.
Czy maszyna wielozadaniowa może ograniczyć czas przezbrojeń?
Tak. Jeżeli kilka operacji można wykonać na jednej obrabiarce i w jednym zamocowaniu, można całkowicie wyeliminować część transportów, ponownych bazowań i ustawień wymaganych przy przechodzeniu między osobnymi maszynami.
Od czego zacząć skracanie przezbrojenia CNC?
Najpierw warto dokładnie zmierzyć obecny proces i określić, które etapy zajmują najwięcej czasu. Dopiero później należy wdrażać rozwiązania techniczne. Często znaczną poprawę można uzyskać dzięki samej organizacji pracy i wcześniejszemu przygotowaniu narzędzi oraz oprzyrządowania.
