

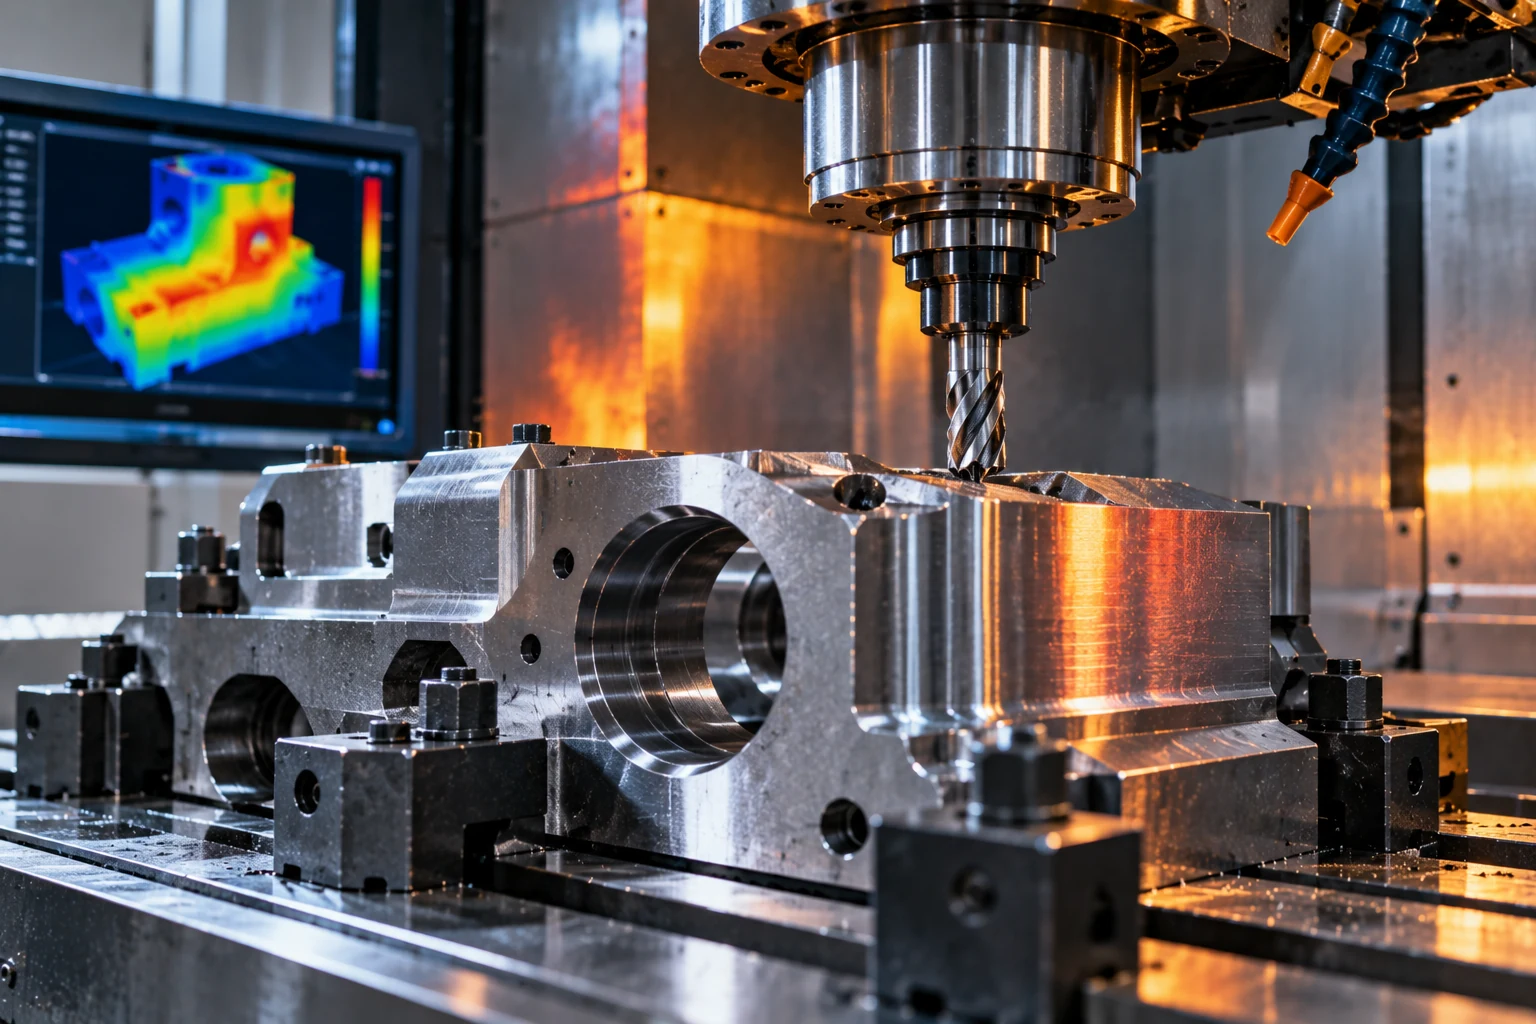
Dokładność obrabiarki nie jest wartością całkowicie stałą w czasie. Nawet jeśli maszyna została prawidłowo skalibrowana, posiada precyzyjne prowadnice, wysokiej klasy układy pomiarowe i odpowiednio dobrane narzędzia, jej geometria może zmieniać się wraz ze zmianą temperatury.
To właśnie dlatego odkształcenia termiczne obrabiarek należą do najważniejszych źródeł błędów w precyzyjnej obróbce CNC.
Problem jest szczególnie istotny w produkcji wymagającej:
- małych tolerancji,
- długich cykli obróbkowych,
- dużej powtarzalności,
- pracy z dużymi detalami,
- wysokiej stabilności wymiarowej między kolejnymi partiami.
Wraz ze wzrostem temperatury poszczególne elementy obrabiarki rozszerzają się. Jeżeli nagrzewanie nie jest równomierne, zmianie mogą ulegać nie tylko długości, ale także wzajemne położenie osi, wrzeciona, stołu i narzędzia.
W efekcie punkt, w którym narzędzie rzeczywiście znajduje się względem detalu, może z czasem zacząć odbiegać od pozycji wynikającej z układu sterowania.
Dlaczego obrabiarka zmienia swoją geometrię pod wpływem temperatury?
Każdy materiał rozszerza się lub kurczy pod wpływem zmian temperatury.
W uproszczeniu zmianę długości elementu można opisać zależnością:
ΔL = α · L · ΔT
gdzie:
- ΔL – zmiana długości,
- α – współczynnik rozszerzalności cieplnej materiału,
- L – długość elementu,
- ΔT – zmiana temperatury.
W przypadku niewielkiego elementu zmiana może być bardzo mała.
W dużej obrabiarce problem zaczyna mieć jednak znacznie większe znaczenie, ponieważ elementy konstrukcyjne mogą mieć długość kilku metrów.
Jeżeli jeden fragment konstrukcji ogrzeje się bardziej niż drugi, może pojawić się:
- wydłużenie,
- przechylenie,
- skręcenie,
- lokalne odkształcenie.
Z punktu widzenia dokładności kluczowe jest więc nie tylko to, jaka jest temperatura maszyny, ale również jak rozkłada się ona w całej konstrukcji.
Skąd bierze się ciepło w obrabiarce?
Źródeł energii cieplnej jest wiele.
Do najważniejszych należą:
- wrzeciono,
- łożyska,
- silniki osi,
- śruby kulowe,
- przekładnie,
- prowadnice,
- układy hydrauliczne,
- pompy,
- chłodziwo,
- sam proces skrawania.
Dodatkowym czynnikiem jest środowisko produkcyjne.
Na temperaturę maszyny mogą wpływać:
- temperatura hali,
- nasłonecznienie,
- przeciągi,
- sąsiednie maszyny,
- system ogrzewania,
- klimatyzacja,
- otwieranie bram.
Oznacza to, że obrabiarka może doświadczać jednocześnie zarówno wewnętrznych, jak i zewnętrznych zmian temperatury.
Dlaczego wrzeciono jest jednym z najważniejszych źródeł błędów termicznych?
Wrzeciono pracuje z wysoką prędkością obrotową i przenosi znaczne obciążenia.
W jego łożyskach powstaje tarcie, które generuje ciepło.
Wraz ze wzrostem temperatury może zmieniać się długość zespołu wrzeciona.
Jeżeli zmiana następuje w kierunku osiowym, rzeczywista pozycja końcówki narzędzia może ulec przesunięciu.
Dla prostych operacji może być to mało istotne.
W przypadku dokładnego frezowania, wytaczania czy wiercenia precyzyjnego nawet niewielka zmiana pozycji może wpływać na wynik.
Dlatego w nowoczesnych obrabiarkach stosuje się między innymi:
- chłodzenie wrzeciona,
- stabilizację temperatury,
- czujniki temperatury,
- modele kompensacji termicznej.
Czym jest dryft cieplny obrabiarki?
Dryft cieplny oznacza stopniową zmianę położenia elementów maszyny wynikającą ze zmieniającego się stanu termicznego.
Typowy przykład:
rano maszyna jest zimna, po uruchomieniu zaczynają pracować wrzeciono, napędy oraz układ chłodzenia. Wraz z upływem czasu temperatura rośnie i stabilizuje się na innym poziomie.
Pierwszy detal wykonany bezpośrednio po uruchomieniu maszyny może więc nie mieć dokładnie takich samych wymiarów jak detal wykonany po kilku godzinach stabilnej pracy.
Nie musi to oznaczać problemu z kalibracją.
Przyczyną może być właśnie zmiana termiczna układu.
Rozgrzewanie maszyny przed produkcją
Z tego powodu w wielu zastosowaniach stosuje się procedury rozgrzewania.
Mogą one obejmować:
- pracę wrzeciona z określoną prędkością,
- ruch osi,
- stopniowe zwiększanie obrotów,
- cyrkulację chłodziwa,
- stabilizację układów pomocniczych.
Celem nie jest osiągnięcie jak najwyższej temperatury.
Chodzi o uzyskanie stabilnego stanu cieplnego, w którym kolejne zmiany temperatury są już niewielkie.
Wtedy zachowanie maszyny staje się bardziej przewidywalne.
Dlaczego równomierna temperatura jest często ważniejsza niż niska temperatura?
Sama wartość temperatury nie jest jedynym problemem.
Znacznie bardziej niebezpieczne są nierównomierne gradienty temperatury.
Jeżeli cała konstrukcja zwiększyłaby temperaturę idealnie równomiernie, odkształcenie byłoby łatwiejsze do przewidzenia.
W praktyce jednak jedno źródło ciepła może znajdować się blisko kolumny, inne przy wrzecionie, a jeszcze inne przy stole.
Powstają wtedy różnice temperatur pomiędzy poszczególnymi fragmentami maszyny.
Może to prowadzić nie tylko do wydłużenia elementów, ale także do zmiany:
- prostopadłości osi,
- równoległości,
- położenia wrzeciona,
- geometrii prowadnic,
- orientacji stołu.
Dlatego projektowanie obrabiarek precyzyjnych wymaga kontroli przepływu ciepła przez konstrukcję.
Śruby kulowe i błędy termiczne osi
Śruba kulowa podczas pracy również może się nagrzewać.
Źródłem ciepła są między innymi:
- tarcie,
- prędkość ruchu,
- obciążenie,
- praca nakrętki.
Jeżeli śruba wydłuży się pod wpływem temperatury, może zmienić się rzeczywista pozycja osi.
W systemach wykorzystujących wyłącznie pomiar pośredni przez silnik lub enkoder wpływ takiego zjawiska może być większy niż w rozwiązaniach z bezpośrednim pomiarem położenia.
Dlatego w obrabiarkach o wysokiej dokładności stosuje się również liniały pomiarowe, które mierzą rzeczywiste położenie osi bezpośrednio na jej ruchomym elemencie.
Pomiar bezpośredni i pośredni
To ważne rozróżnienie.
Pomiar pośredni
Sterowanie określa pozycję osi na podstawie obrotu silnika lub śruby napędowej.
Jeżeli element napędu zmienia długość, układ może nie w pełni uwzględnić rzeczywiste przemieszczenie.
Pomiar bezpośredni
Liniał mierzy pozycję bezpośrednio wzdłuż osi.
Dzięki temu wpływ niektórych zmian mechanicznych pomiędzy napędem a stołem może zostać ograniczony.
Nie oznacza to jednak całkowitego wyeliminowania błędów termicznych.
Jeżeli deformuje się korpus maszyny, zmienia się położenie wrzeciona lub odkształca detal, nawet precyzyjny liniał nie rozwiąże całego problemu.
Wpływ temperatury na duże detale
Problem termiczny dotyczy nie tylko obrabiarki.
Sam detal również zmienia wymiary wraz z temperaturą.
Im większy element, tym większa może być bezwzględna zmiana wymiaru.
Przy obróbce wielkogabarytowej jest to szczególnie ważne.
Przykładowo duży stalowy komponent może mieć inną długość:
- bezpośrednio po obróbce zgrubnej,
- po kilku godzinach chłodzenia,
- podczas pomiaru w klimatyzowanym pomieszczeniu.
Jeżeli wymagana tolerancja jest mała w stosunku do całkowitego wymiaru przedmiotu, wpływ temperatury może stać się jednym z najważniejszych czynników całego procesu.
Temperatura detalu po ciężkiej obróbce
Intensywne skrawanie generuje znaczne ilości ciepła.
Część energii trafia do:
- wiórów,
- narzędzia,
- chłodziwa,
- przedmiotu obrabianego.
Jeżeli detal nagrzeje się podczas obróbki, jego wymiar w czasie pomiaru na maszynie może być inny niż po ostygnięciu.
Technolog może więc wykonać część zgodnie z wymiarem w danej temperaturze, a po osiągnięciu temperatury odniesienia wartość może się zmienić.
To jeden z powodów, dla których przy bardzo dokładnej produkcji kontrola temperatury procesu jest równie ważna jak sama dokładność maszyny.
Chłodziwo też musi mieć kontrolowaną temperaturę
Chłodziwo wpływa nie tylko na odprowadzanie ciepła ze strefy skrawania.
Krąży również przez elementy obrabiarki i może wpływać na ich temperaturę.
Jeżeli temperatura cieczy zmienia się w czasie, zmienia się również bilans termiczny całego procesu.
Dlatego w wymagających zastosowaniach stosuje się agregaty chłodnicze utrzymujące chłodziwo w określonym zakresie temperatur.
Stabilna temperatura cieczy pomaga ograniczać wahania temperatury:
- narzędzia,
- detalu,
- stołu,
- strefy roboczej.
Dlaczego kompensacja termiczna jest potrzebna?
Nie da się całkowicie wyeliminować generowania ciepła w obrabiarce.
Można jednak próbować przewidywać jego wpływ.
Do tego służą systemy kompensacji termicznej.
Sterowanie może wykorzystywać dane z czujników temperatury rozmieszczonych w określonych punktach maszyny i na ich podstawie wprowadzać korekty pozycji.
Model może uwzględniać między innymi temperaturę:
- wrzeciona,
- korpusu,
- kolumny,
- stołu,
- otoczenia.
Na tej podstawie sterowanie szacuje, jak zmienia się geometria maszyny.
Czy kompensacja termiczna całkowicie usuwa problem?
Nie.
Kompensacja jest modelem rzeczywistego zachowania maszyny.
Jej skuteczność zależy od:
- liczby i rozmieszczenia czujników,
- jakości modelu matematycznego,
- powtarzalności zachowania konstrukcji,
- zakresu warunków pracy,
- zmian środowiskowych.
Jeżeli stan cieplny maszyny zachowuje się inaczej niż podczas tworzenia modelu, dokładność kompensacji może spaść.
Dlatego najlepsze rezultaty daje połączenie:
stabilnej konstrukcji + kontroli temperatury + pomiarów + kompensacji.
Symetryczna konstrukcja a stabilność termiczna
Jedną z metod ograniczania błędów jest odpowiednie projektowanie samej maszyny.
Konstrukcje symetryczne mogą ułatwiać bardziej równomierny rozkład temperatury.
Jeżeli ciepło oddziałuje podobnie na obie strony elementu, zmiana może być bardziej przewidywalna niż w konstrukcji, w której jedna strona nagrzewa się znacznie szybciej.
Dlatego w nowoczesnych obrabiarkach zwraca się uwagę nie tylko na sztywność, ale również na symetrię termiczną konstrukcji.
Chłodzenie elementów napędowych
W precyzyjnych maszynach aktywnie chłodzone mogą być między innymi:
- wrzeciona,
- silniki,
- śruby kulowe,
- układy hydrauliczne.
Celem jest ograniczenie różnicy temperatur pomiędzy elementem generującym ciepło a resztą konstrukcji.
Im bardziej stabilny termicznie układ, tym mniejsza konieczność późniejszej korekty błędów.
Hala produkcyjna jako część układu dokładnościowego
Bardzo precyzyjna obrabiarka ustawiona w niestabilnym środowisku może nie osiągać swoich nominalnych możliwości.
Przykładowo problemem może być maszyna stojąca:
- przy bramie magazynowej,
- obok nagrzewnicy,
- przy dużym oknie,
- w miejscu narażonym na bezpośrednie słońce.
Lokalne ogrzewanie jednej części korpusu może prowadzić do powolnych zmian geometrii.
Dlatego przy wymagającej produkcji analizuje się nie tylko samą maszynę, ale również warunki panujące w hali.
Temperatura a pomiary gotowego detalu
Kolejny problem pojawia się już po zakończeniu obróbki.
Jeżeli detal zostanie zmierzony natychmiast po obróbce, jego temperatura może być wyższa niż temperatura odniesienia wykorzystywana podczas dokładnych pomiarów.
W metrologii przemysłowej powszechnie stosuje się temperaturę odniesienia 20°C.
Jeżeli duży element ma wyraźnie inną temperaturę, wynik pomiaru może nie odpowiadać wymiarowi, jaki część będzie miała po stabilizacji.
Przy bardzo małych tolerancjach może być konieczne pozostawienie detalu do wyrównania temperatury przed pomiarem końcowym.
Dlaczego problem rośnie wraz z wymiarem detalu?
Zależność rozszerzalności cieplnej zawiera długość elementu.
Oznacza to, że przy tej samej zmianie temperatury dłuższy element zmieni wymiar bardziej niż krótszy.
Z tego powodu wpływ temperatury jest szczególnie ważny w takich zastosowaniach jak:
- duże wały,
- elementy turbin,
- konstrukcje energetyczne,
- duże pierścienie,
- korpusy maszyn,
- elementy lotnicze o dużych gabarytach.
Przy kilku metrach długości nawet niewielka zmiana temperatury może dawać zmianę wymiaru istotną z punktu widzenia tolerancji.
Jak ograniczać wpływ odkształceń termicznych?
Nie istnieje jedno rozwiązanie.
W praktyce stosuje się kombinację kilku działań.
Stabilizacja temperatury maszyny
Procedura rozgrzewania ogranicza różnice pomiędzy stanem początkowym a typowym stanem roboczym.
Kontrola temperatury wrzeciona
Chłodzenie pozwala ograniczać dryft położenia narzędzia.
Stabilizacja chłodziwa
Utrzymywanie temperatury cieczy pomaga kontrolować zarówno temperaturę strefy skrawania, jak i elementów maszyny.
Kompensacja programowa
Sterowanie może wprowadzać poprawki wynikające z aktualnych warunków termicznych.
Pomiar bezpośredni osi
Liniały ograniczają wpływ części błędów wynikających ze zmian elementów napędowych.
Kontrola środowiska
Stała temperatura hali zmniejsza zewnętrzne źródła zmian geometrii.
Stabilizacja detalu
Przed dokładnym pomiarem lub obróbką wykańczającą duży detal może wymagać czasu na wyrównanie temperatury.
Stabilność termiczna a produktywność
Kontrola temperatury nie jest wyłącznie problemem jakościowym.
Ma również wpływ na produktywność.
Jeżeli maszyna zachowuje się termicznie w sposób przewidywalny, można ograniczyć:
- częste korekty operatora,
- pomiary kontrolne,
- poprawki wymiarów,
- ryzyko wykonania braków.
Stabilność procesu pozwala więc utrzymywać parametry przez dłuższy czas bez ciągłego korygowania ustawień.
Dlaczego operator nie powinien „gonić wymiaru” korektami?
Jeżeli przyczyną zmiany wymiaru jest dryft cieplny, ręczne wprowadzanie kolejnych korekt może prowadzić do dodatkowej niestabilności procesu.
Przykład:
maszyna po uruchomieniu stopniowo się nagrzewa. Operator zauważa zmianę wymiaru i wprowadza korektę.
Po pewnym czasie maszyna osiąga stan ustalony.
Korekta wprowadzona podczas fazy nagrzewania może wtedy okazać się zbyt duża.
Dlatego przed zmianą offsetów warto ustalić, czy obserwowany trend jest rzeczywistym błędem procesu, czy efektem przejściowego stanu cieplnego.
Odkształcenia termiczne a ciężka obróbka
W ciężkiej obróbce problem może być szczególnie złożony.
Występują jednocześnie:
- duża ilość generowanego ciepła,
- znaczne gabaryty maszyny,
- długie cykle produkcyjne,
- duże elementy obrabiane,
- wysokie obciążenia napędów.
Maszyna może pracować nieprzerwanie przez wiele godzin, a temperatura poszczególnych zespołów zmienia się podczas kolejnych etapów procesu.
Dlatego przy takich aplikacjach stabilność cieplna powinna być jednym z kryteriów oceny obrabiarki, obok:
- sztywności,
- mocy,
- momentu,
- dokładności geometrycznej,
- możliwości pomiarowych.
Dokładność maszyny to także zdolność do utrzymania dokładności
Dobra dokładność pozycjonowania podczas odbioru obrabiarki nie oznacza jeszcze, że maszyna będzie utrzymywała identyczne parametry przez cały dzień produkcyjny.
Z punktu widzenia użytkownika często ważniejsze jest pytanie:
jak bardzo zmienia się dokładność po kilku godzinach intensywnej pracy?
To właśnie tutaj stabilność termiczna staje się kluczowa.
Dobra obrabiarka powinna nie tylko osiągać wysoką dokładność, ale także możliwie długo utrzymywać przewidywalne zachowanie w różnych warunkach produkcyjnych.
Podsumowanie
Odkształcenia termiczne są naturalnym zjawiskiem występującym podczas pracy obrabiarki.
Ciepło generowane przez wrzeciono, napędy, łożyska, śruby, chłodziwo i sam proces skrawania powoduje zmianę temperatury poszczególnych elementów konstrukcji.
Jeżeli zmiany są nierównomierne, mogą prowadzić do przemieszczeń wpływających na rzeczywistą pozycję narzędzia względem detalu.
Dlatego wysoka dokładność produkcji wymaga kontroli całego bilansu cieplnego:
obrabiarki – wrzeciona – napędów – chłodziwa – detalu – środowiska.
W wymagających zastosowaniach kluczowe stają się stabilizacja temperatury, odpowiednia konstrukcja maszyny, aktywne chłodzenie, pomiar bezpośredni oraz systemy kompensacji.
W praktyce nie chodzi więc o całkowite wyeliminowanie zmian temperatury. Jest to niemożliwe.
Celem jest doprowadzenie do sytuacji, w której zachowanie cieplne maszyny staje się stabilne, przewidywalne i możliwe do skompensowania.
FAQ – odkształcenia termiczne obrabiarek
Czym są odkształcenia termiczne obrabiarki?
To zmiany wymiarów i geometrii elementów maszyny wynikające ze wzrostu lub spadku temperatury. Mogą powodować zmianę rzeczywistego położenia narzędzia względem przedmiotu obrabianego.
Jak temperatura wpływa na dokładność obróbki CNC?
Zmiana temperatury może powodować rozszerzanie się wrzeciona, konstrukcji maszyny, elementów napędowych oraz samego detalu. Powstałe przemieszczenia mogą przekładać się na błędy wymiarowe i geometryczne.
Dlaczego obrabiarkę należy rozgrzać przed dokładną obróbką?
Rozgrzewanie pozwala doprowadzić maszynę do bardziej stabilnego stanu cieplnego. Dzięki temu ogranicza się dryft występujący bezpośrednio po uruchomieniu.
Czy chłodzenie wrzeciona poprawia dokładność?
Może znacząco ograniczyć wpływ zmian temperatury wrzeciona na położenie narzędzia. Najlepsze efekty uzyskuje się jednak w połączeniu z kontrolą pozostałych źródeł ciepła.
Co to jest kompensacja termiczna obrabiarki?
To system wykorzystujący dane o temperaturze maszyny do przewidywania zmian jej geometrii i automatycznego wprowadzania korekt pozycji osi.
Czy liniały pomiarowe eliminują błędy termiczne?
Nie całkowicie. Pomagają ograniczyć wpływ zmian elementów napędowych na pozycję osi, ale nie kompensują automatycznie wszystkich deformacji korpusu, wrzeciona czy detalu.
Czy temperatura detalu wpływa na jego wymiar?
Tak. Materiał rozszerza się wraz ze wzrostem temperatury. Przy dużych komponentach nawet niewielka różnica temperatur może powodować zmianę wymiaru istotną w odniesieniu do wymaganej tolerancji.
Dlaczego temperatura hali ma znaczenie?
Ponieważ nierównomierne ogrzewanie maszyny przez otoczenie może powodować lokalne deformacje konstrukcji. Stabilne środowisko pomaga utrzymać powtarzalność procesu.
Czy problem odkształceń termicznych jest większy przy dużych detalach?
Zwykle tak. Zmiana długości wynikająca z rozszerzalności cieplnej rośnie wraz z wymiarem elementu. Dlatego temperatura ma szczególnie duże znaczenie w obróbce wielkogabarytowej i precyzyjnej.
