

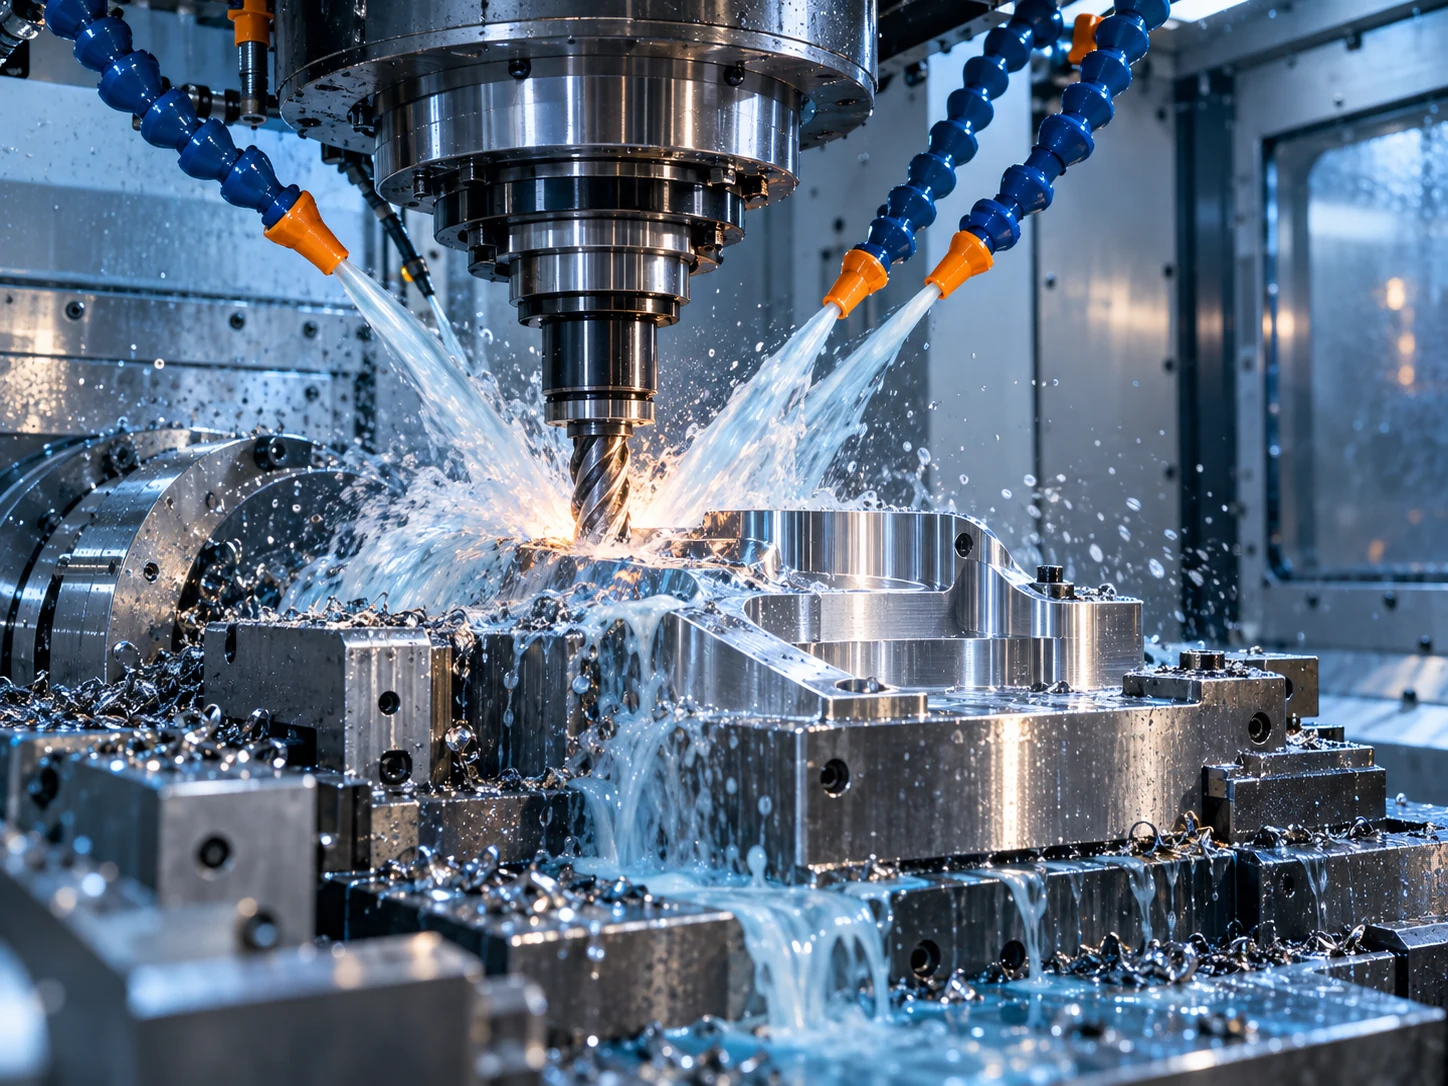
Obróbka skrawaniem jest procesem, w którym znaczna część energii mechanicznej zamienia się w ciepło. Powstaje ono przede wszystkim w strefie tworzenia wióra, na styku narzędzia z obrabianym materiałem oraz w miejscu kontaktu wióra z powierzchnią natarcia ostrza.
Temperatura procesu ma bezpośredni wpływ na:
- trwałość narzędzia,
- dokładność wymiarową,
- jakość powierzchni,
- stabilność procesu,
- właściwości warstwy wierzchniej detalu,
- sposób tworzenia i odprowadzania wióra.
Dlatego chłodzenie w obróbce skrawaniem nie powinno być traktowane wyłącznie jako dodatkowy element procesu. W wielu zastosowaniach jest ono integralną częścią technologii i jednym z warunków uzyskania powtarzalnych rezultatów.
Gdzie powstaje ciepło podczas skrawania?
Podczas oddzielania warstwy materiału dochodzi do intensywnego odkształcenia plastycznego oraz tarcia.
Najważniejsze źródła ciepła znajdują się w trzech obszarach.
Strefa skrawania materiału
Wiór powstaje wskutek odkształcenia materiału przed krawędzią skrawającą.
Energia potrzebna do jego odkształcenia w dużej części zamienia się w ciepło.
Kontakt wióra z powierzchnią natarcia
Świeżo utworzony wiór przesuwa się po powierzchni narzędzia pod bardzo dużym naciskiem.
Tarcie generuje dodatkowe ciepło bezpośrednio w pobliżu krawędzi skrawającej.
Kontakt powierzchni przyłożenia z detalem
Jeżeli ostrze posiada już określone zużycie, zwiększa się kontakt pomiędzy powierzchnią przyłożenia a obrabianą powierzchnią.
Wzrasta wtedy tarcie, a wraz z nim ilość generowanego ciepła.
Dokąd trafia ciepło?
Energia cieplna powstająca podczas skrawania nie pozostaje w jednym miejscu.
Jest odprowadzana przede wszystkim przez:
- wiór,
- narzędzie,
- obrabiany przedmiot,
- chłodziwo,
- otoczenie.
Rozkład zależy od rodzaju procesu, materiału, prędkości skrawania, geometrii narzędzia i zastosowanego chłodzenia.
Przy wysokich prędkościach skrawania znaczna część ciepła może być wynoszona razem z wiórem.
Jest to korzystne, ponieważ ogranicza nagrzewanie przedmiotu i obrabiarki.
Nie oznacza jednak, że temperatura samej krawędzi skrawającej pozostaje niska.
Dlaczego temperatura krawędzi skrawającej jest tak ważna?
Materiał narzędzia zachowuje swoje właściwości tylko w określonym zakresie temperatur.
Wraz ze wzrostem temperatury mogą zmieniać się:
- twardość,
- odporność na ścieranie,
- wytrzymałość,
- odporność na deformację plastyczną,
- stabilność powłoki.
Jeżeli temperatura jest zbyt wysoka, mechanizmy zużycia mogą znacznie przyspieszyć.
Może pojawić się między innymi:
- zużycie kraterowe,
- zużycie powierzchni przyłożenia,
- deformacja plastyczna ostrza,
- wykruszanie,
- uszkodzenie powłoki.
Z tego powodu maksymalna wydajność procesu nie zależy wyłącznie od mocy obrabiarki. Ograniczeniem może być zdolność narzędzia do pracy w określonych warunkach cieplnych.
Temperatura a trwałość narzędzia
Zależność pomiędzy prędkością skrawania a trwałością narzędzia jest jednym z podstawowych zagadnień technologii skrawania.
Zwiększenie prędkości zwykle prowadzi do wzrostu temperatury w strefie skrawania.
Jednocześnie wysoka temperatura przyspiesza wiele mechanizmów zużycia.
W praktyce oznacza to kompromis.
Wyższa prędkość może zwiększyć wydajność procesu, ale po przekroczeniu określonego zakresu trwałość narzędzia może gwałtownie spadać.
Dlatego dobór parametrów powinien uwzględniać nie tylko czas cyklu, ale również ekonomiczną trwałość ostrza.
Chłodzenie i smarowanie to nie to samo
Płyn obróbkowy może realizować kilka funkcji jednocześnie.
Dwie najważniejsze to:
chłodzenie – odbieranie ciepła,
oraz
smarowanie – zmniejszanie tarcia pomiędzy współpracującymi powierzchniami.
Nie każda ciecz chłodząco-smarująca realizuje obie funkcje z jednakową skutecznością.
Przykładowo emulsje wodne charakteryzują się dobrą zdolnością odbierania ciepła.
Oleje mogą natomiast zapewniać bardzo dobre właściwości smarne.
Dobór medium zależy więc od rodzaju obróbki i dominującego problemu technologicznego.
Dlaczego samo „polewanie” chłodziwem może nie wystarczyć?
Skuteczność chłodzenia zależy nie tylko od ilości cieczy.
Kluczowe są również:
- kierunek podawania,
- ciśnienie,
- przepływ,
- stabilność strumienia,
- dostęp do strefy skrawania.
Jeżeli chłodziwo nie dociera w okolice krawędzi, jego rzeczywista skuteczność może być znacznie mniejsza od zakładanej.
Problem jest szczególnie widoczny przy:
- głębokich otworach,
- głębokich kieszeniach,
- wierceniu,
- przecinaniu,
- obróbce trudno dostępnych powierzchni.
W takich zastosowaniach stosuje się między innymi chłodzenie doprowadzane przez narzędzie.
Chłodzenie przez wrzeciono i narzędzie
Wewnętrzne kanały umożliwiają dostarczenie cieczy bezpośrednio w okolice krawędzi skrawającej.
Rozwiązanie może poprawiać:
- chłodzenie,
- smarowanie,
- usuwanie wiórów,
- powtarzalność procesu.
Ma to szczególne znaczenie podczas wiercenia głębokich otworów.
W tradycyjnym chłodzeniu zewnętrznym ciecz może mieć trudności z dotarciem do końcówki narzędzia.
Przy chłodzeniu wewnętrznym medium jest transportowane przez kanały bezpośrednio do strefy obróbki.
Znaczenie ciśnienia chłodziwa
W określonych procesach zwiększenie ciśnienia pozwala lepiej penetrować strefę skrawania.
Strumień może pomagać również w kontroli wióra.
Jest to szczególnie ważne przy materiałach tworzących długie, ciągłe wióry.
Odpowiednio skierowane chłodziwo może wspomagać:
- łamanie wióra,
- jego odprowadzanie,
- oczyszczanie strefy pracy,
- ograniczenie ponownego kontaktu wióra z narzędziem.
Należy jednak pamiętać, że wymagane ciśnienie zależy od konkretnego procesu i narzędzia.
Większe nie zawsze oznacza lepsze.
Temperatura a dokładność wymiarowa
Podczas skrawania nagrzewa się nie tylko narzędzie.
Ciepło może być przekazywane również do detalu.
Jeżeli przedmiot zmieni temperaturę, zmienią się jego wymiary.
Ma to szczególne znaczenie przy:
- długich cyklach,
- dużych detalach,
- dokładnej obróbce wykańczającej,
- małych tolerancjach.
Detal może znajdować się w tolerancji podczas pomiaru bezpośrednio po obróbce, a następnie zmienić wymiar po ostygnięciu.
Dlatego zarządzanie temperaturą jest również elementem kontroli dokładności.
Szczególny problem dużych komponentów
W obróbce wielkogabarytowej nawet niewielka zmiana temperatury może prowadzić do zauważalnej zmiany wymiaru.
Wynika to z rozszerzalności cieplnej materiałów.
Im większy wymiar nominalny, tym większa może być bezwzględna zmiana długości przy tej samej różnicy temperatur.
Dlatego przy dużych:
- wałach,
- pierścieniach,
- korpusach,
- elementach turbin,
- częściach energetycznych
kontrola temperatury procesu nabiera szczególnego znaczenia.
Temperatura chłodziwa również musi być stabilna
Podawanie dużej ilości cieczy nie zapewni pełnej stabilności procesu, jeżeli sama ciecz stale zmienia temperaturę.
Chłodziwo może przepływać przez strefę roboczą przez wiele godzin.
Jeżeli jego temperatura systematycznie rośnie, może również zmieniać bilans cieplny:
- detalu,
- stołu,
- narzędzia,
- części obrabiarki.
Dlatego w wymagających aplikacjach stosuje się systemy stabilizacji temperatury medium.
Celem jest nie tyle maksymalne schłodzenie procesu, ile utrzymanie możliwie stabilnych warunków termicznych.
Czy najniższa temperatura zawsze jest najlepsza?
Nie.
W procesie skrawania nie chodzi o to, aby wszystkie elementy były możliwie zimne.
Nagłe i duże zmiany temperatury mogą być równie niekorzystne.
Szczególnie ważne jest to w przypadku niektórych materiałów narzędziowych podatnych na szok termiczny.
Jeżeli rozgrzane ostrze jest cyklicznie gwałtownie chłodzone, mogą powstawać naprężenia cieplne.
W pewnych warunkach mogą one sprzyjać powstawaniu pęknięć.
Dlatego strategia chłodzenia musi być dopasowana do konkretnej technologii.
Frezowanie a szok termiczny
Podczas frezowania każde ostrze okresowo:
- wchodzi w materiał,
- nagrzewa się,
- opuszcza materiał,
- ochładza się.
Proces ma więc charakter przerywany.
Jeżeli dodatkowo na bardzo gorącą krawędź trafia intensywny strumień chłodziwa, amplituda zmian temperatury może wzrosnąć.
W niektórych zastosowaniach obróbka na sucho może więc być korzystniejsza dla trwałości narzędzia niż niestabilne chłodzenie.
Nie jest to jednak uniwersalna zasada.
Decyzja zależy od materiału, geometrii ostrza, powłoki i parametrów.
Toczenie ciągłe a chłodzenie
W toczeniu sytuacja może wyglądać inaczej.
Ostrze pozostaje przez dłuższy czas w kontakcie z materiałem, a temperatura może osiągać bardziej ustalony poziom.
Stabilnie podawane chłodziwo może skutecznie ograniczać temperaturę i poprawiać warunki tarcia.
Szczególnie ważna jest ciągłość podawania.
Jeżeli chłodzenie jest okresowo przerywane, ostrze może przechodzić przez niekorzystne cykle cieplne.
Wiercenie – temperatura i wiór są ze sobą powiązane
W wierceniu chłodzenie ma szczególne znaczenie, ponieważ strefa skrawania znajduje się wewnątrz materiału.
Dostęp powietrza jest ograniczony, a wióry muszą być transportowane przez rowki narzędzia.
Jeżeli odprowadzanie wióra jest niewystarczające, może dojść do:
- ponownego jego skrawania,
- wzrostu tarcia,
- blokowania rowków,
- wzrostu temperatury,
- uszkodzenia narzędzia.
Dlatego przy wierceniu chłodziwo pełni jednocześnie funkcję termiczną i transportową.
Chłodzenie w głębokim wierceniu
Wraz ze wzrostem głębokości otworu problem staje się coraz większy.
Dostarczenie chłodziwa z zewnątrz staje się nieskuteczne.
Wiertła przeznaczone do głębokich otworów wykorzystują więc odpowiednio zaprojektowane kanały doprowadzające ciecz do strefy skrawania.
Medium pomaga:
- chłodzić ostrze,
- smarować powierzchnie,
- transportować wióry poza otwór.
Bez odpowiedniego układu chłodzenia stabilna obróbka głębokich otworów byłaby w wielu przypadkach niemożliwa.
Chłodziwo a jakość powierzchni
Odpowiednie warunki termiczne i smarne mogą również wpływać na jakość powierzchni.
Zmniejszenie tarcia pomiędzy narzędziem a materiałem może ograniczać:
- przywieranie materiału do ostrza,
- powstawanie narostu,
- nieregularność procesu,
- pogorszenie chropowatości.
Stabilniejsza temperatura pomaga również utrzymać bardziej przewidywalną geometrię narzędzia i detalu.
W efekcie łatwiej uzyskać powtarzalną powierzchnię.
Narost na ostrzu
Przy niektórych materiałach obrabianych część materiału może przywierać do krawędzi skrawającej.
Powstaje wtedy narost.
Zmienia on rzeczywistą geometrię ostrza i może okresowo odrywać się, uszkadzając obrabianą powierzchnię.
Warunki tarcia i temperatura mają istotny wpływ na jego powstawanie.
Odpowiednio dobrane chłodziwo i smarowanie mogą więc pomóc stabilizować proces.
Obróbka na sucho – kiedy ma sens?
Chłodziwo nie zawsze jest konieczne.
W określonych warunkach można stosować obróbkę na sucho.
Potencjalne zalety to:
- brak kosztu cieczy obróbkowej,
- prostsza gospodarka odpadami,
- czystsze wióry,
- brak problemów związanych ze starzeniem emulsji.
Warunkiem jest jednak odpowiednie połączenie:
- materiału,
- narzędzia,
- powłoki,
- parametrów,
- strategii obróbki.
Narzędzie musi być zdolne do pracy w podwyższonej temperaturze, a wiór powinien skutecznie odprowadzać ciepło.
MQL – minimalne smarowanie
Pomiędzy klasycznym chłodzeniem zalewowym a obróbką całkowicie na sucho znajduje się technologia MQL – Minimum Quantity Lubrication.
Do strefy skrawania dostarczana jest niewielka ilość środka smarnego w strumieniu powietrza.
Głównym celem nie jest intensywne odbieranie ciepła jak w przypadku emulsji.
MQL koncentruje się przede wszystkim na zmniejszeniu tarcia.
Technologia może być stosowana w wybranych procesach, w których intensywne chłodzenie nie jest niezbędne.
Kiedy stosuje się chłodzenie kriogeniczne?
W wymagających zastosowaniach można spotkać również chłodzenie kriogeniczne.
Wykorzystuje ono media o bardzo niskiej temperaturze, takie jak ciekły azot lub dwutlenek węgla.
Celem może być skuteczne obniżenie temperatury w strefie skrawania podczas obróbki materiałów trudnoskrawalnych.
Rozwiązanie wymaga jednak odpowiednio zaprojektowanego systemu i nie stanowi uniwersalnego zamiennika tradycyjnych cieczy obróbkowych.
Chłodzenie materiałów trudnoskrawalnych
Szczególnym wyzwaniem są materiały o małej przewodności cieplnej.
Jeżeli materiał słabo odprowadza ciepło ze strefy skrawania, większe obciążenie termiczne może przypadać na narzędzie.
Dotyczy to między innymi wybranych:
- stopów niklu,
- stopów tytanu,
- stali nierdzewnych.
W takich zastosowaniach zarządzanie temperaturą ma szczególne znaczenie dla trwałości ostrza.
Należy jednocześnie pamiętać, że strategia musi być dobrana do konkretnego materiału i narzędzia.
Koncentracja emulsji ma znaczenie
W przypadku emulsji wodnych ważna jest również właściwa koncentracja.
Zbyt niskie stężenie może oznaczać niewystarczające właściwości smarne i gorszą ochronę instalacji.
Zbyt wysokie może natomiast zwiększać koszty oraz zmieniać właściwości medium.
Dlatego koncentracja powinna być regularnie kontrolowana i utrzymywana zgodnie z wymaganiami producenta cieczy oraz zastosowanej technologii.
Stan chłodziwa wpływa na stabilność procesu
Płyn obróbkowy zmienia się podczas eksploatacji.
Do zbiornika trafiają:
- drobiny metalu,
- oleje obce,
- zanieczyszczenia,
- pozostałości procesowe.
Zmieniać się mogą również:
- pH,
- koncentracja,
- właściwości smarne,
- warunki biologiczne.
Dlatego prawidłowa gospodarka chłodziwem obejmuje nie tylko dolewanie cieczy.
Potrzebne są również:
- filtracja,
- kontrola parametrów,
- usuwanie olejów obcych,
- okresowe czyszczenie układu.
Filtracja chłodziwa
Czystość medium ma szczególne znaczenie przy precyzyjnych operacjach.
Jeżeli w chłodziwie znajdują się cząstki materiału, mogą one:
- ponownie trafiać do strefy obróbki,
- pogarszać powierzchnię,
- przyspieszać zużycie elementów układu,
- utrudniać prawidłowe działanie dysz.
Dlatego w zaawansowanych systemach chłodzenia stosuje się odpowiednio dobrane układy filtracyjne.
Chłodzenie a wydajność produkcji
Dobrze zaprojektowany system chłodzenia może pozwolić na zwiększenie wydajności procesu.
Jeżeli temperatura narzędzia pozostaje pod kontrolą, możliwe może być zastosowanie:
- większej prędkości skrawania,
- większego posuwu,
- bardziej intensywnego obciążenia ostrza.
Jednocześnie stabilne odprowadzanie wiórów zmniejsza ryzyko przerw i uszkodzeń.
W praktyce chłodzenie może więc wpływać nie tylko na jakość, lecz również na liczbę detali wykonanych w określonym czasie.
Jak dobrać strategię chłodzenia?
Nie istnieje jedna najlepsza metoda.
Przy projektowaniu procesu należy wziąć pod uwagę:
- materiał detalu,
- materiał narzędzia,
- rodzaj powłoki,
- typ operacji,
- głębokość skrawania,
- prędkość skrawania,
- sposób tworzenia wióra,
- wymagania dokładnościowe,
- dostęp do strefy skrawania.
Inaczej projektuje się chłodzenie podczas toczenia wału, inaczej podczas frezowania korpusu, a jeszcze inaczej podczas wykonywania głębokiego otworu.
Stabilność jest ważniejsza niż przypadkowe intensywne chłodzenie
W praktyce jednym z najważniejszych elementów jest powtarzalność warunków.
Proces powinien mieć możliwie stabilne:
- ciśnienie,
- przepływ,
- temperaturę,
- koncentrację chłodziwa,
- kierunek podawania.
Jeżeli warunki ciągle się zmieniają, zmieniać mogą się również temperatura narzędzia, geometria detalu oraz trwałość ostrza.
Dlatego skuteczny system chłodzenia powinien być elementem zaprojektowanego procesu, a nie jedynie dodatkiem do obrabiarki.
Podsumowanie
Temperatura jest jednym z podstawowych parametrów obróbki skrawaniem, nawet jeśli nie pojawia się bezpośrednio w programie CNC.
Powstające podczas procesu ciepło wpływa na:
- narzędzie,
- detal,
- jakość powierzchni,
- dokładność wymiarową,
- sposób powstawania wióra,
- stabilność całego procesu.
Skuteczne chłodzenie może ograniczać temperaturę krawędzi skrawającej, poprawiać warunki tarcia i wspierać odprowadzanie wiórów.
Nie oznacza to jednak, że każdy proces wymaga maksymalnej ilości chłodziwa.
W zależności od technologii najlepszym rozwiązaniem może być:
- chłodzenie zalewowe,
- chłodzenie wysokociśnieniowe,
- chłodzenie przez narzędzie,
- MQL,
- obróbka na sucho,
- chłodzenie kriogeniczne.
Kluczowe jest kontrolowanie warunków cieplnych całego procesu, a nie wyłącznie temperatury jednego jego elementu.
Dobrze zaprojektowane chłodzenie pozwala wykorzystać możliwości obrabiarki i narzędzia, utrzymując jednocześnie dokładność, trwałość ostrza oraz powtarzalność produkcji.
FAQ – chłodzenie w obróbce skrawaniem
Po co stosuje się chłodziwo podczas obróbki skrawaniem?
Chłodziwo pomaga odbierać ciepło, ograniczać tarcie, odprowadzać wióry i stabilizować temperaturę procesu. Dokładny zakres jego funkcji zależy od zastosowanego medium i rodzaju operacji.
Czy chłodzenie zawsze zwiększa trwałość narzędzia?
Nie zawsze. W niektórych procesach, szczególnie przy przerywanym skrawaniu, nieprawidłowo stosowane chłodziwo może zwiększać cykliczne zmiany temperatury ostrza. Strategię należy dobrać do narzędzia i procesu.
Dlaczego chłodzenie przez narzędzie jest skuteczne?
Ponieważ medium może być doprowadzone bezpośrednio do strefy skrawania. Jest to szczególnie ważne w miejscach trudno dostępnych, np. podczas wykonywania głębokich otworów.
Czy wysoka temperatura może powodować błędy wymiarowe?
Tak. Nagrzewanie przedmiotu prowadzi do jego rozszerzalności cieplnej. Po ostygnięciu wymiar może się zmienić, co ma szczególne znaczenie przy dużych detalach i małych tolerancjach.
Czym różni się chłodzenie od smarowania?
Chłodzenie polega przede wszystkim na odbieraniu ciepła, natomiast smarowanie zmniejsza tarcie pomiędzy współpracującymi powierzchniami. Ciecze obróbkowe mogą realizować obie funkcje w różnym stopniu.
Czy można obrabiać metal bez chłodziwa?
Tak, w niektórych procesach stosuje się obróbkę na sucho. Jej możliwość zależy jednak od materiału, narzędzia, powłoki, parametrów oraz sposobu odprowadzania ciepła.
Co oznacza MQL?
MQL, czyli Minimum Quantity Lubrication, to technologia wykorzystująca bardzo małą ilość środka smarnego podawanego zwykle wraz ze strumieniem powietrza. Jej głównym zadaniem jest ograniczenie tarcia przy minimalnym zużyciu medium.
Dlaczego temperatura chłodziwa powinna być stabilna?
Zmiana temperatury cieczy wpływa na bilans cieplny detalu i obrabiarki. Przy precyzyjnej produkcji niestabilna temperatura chłodziwa może utrudniać zachowanie powtarzalnych wymiarów.
Czy większe ciśnienie chłodziwa zawsze jest korzystne?
Nie. Wyższe ciśnienie może poprawić dostęp medium do strefy skrawania i wspomagać kontrolę wióra, ale wymagane parametry zależą od narzędzia, operacji i konstrukcji układu chłodzenia.
