

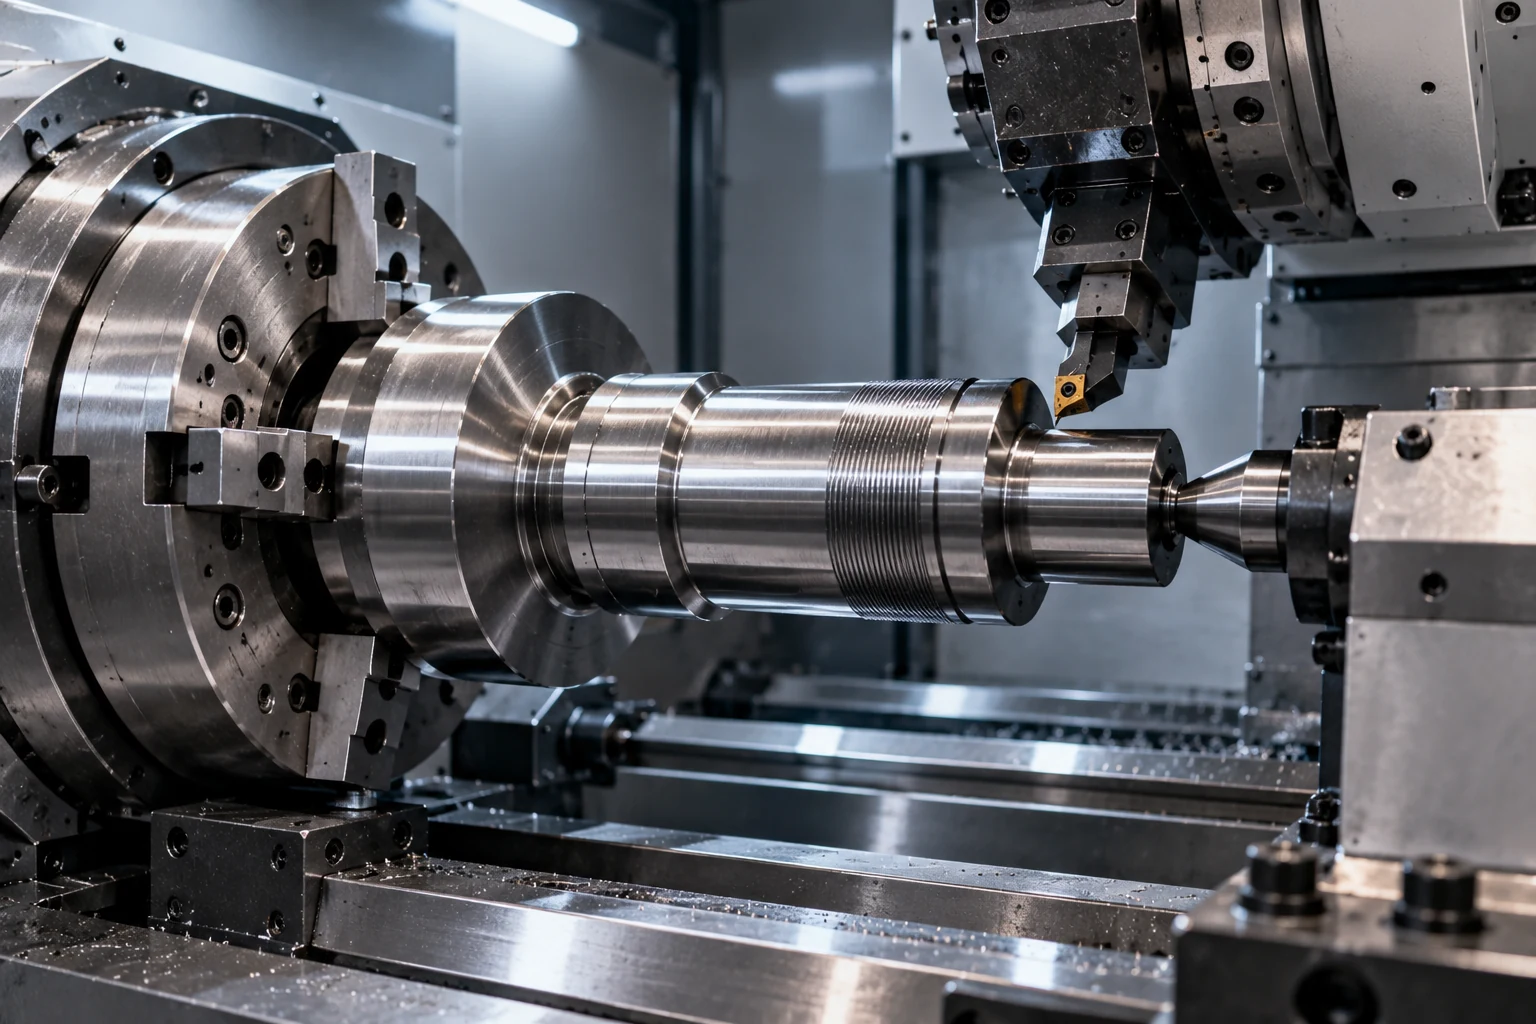
Wielu technologów skupia się przy planowaniu procesu na parametrach skrawania, narzędziach i możliwościach obrabiarki. Tymczasem jednym z kluczowych czynników wpływających na dokładność gotowej części jest liczba zamocowań detalu podczas całego procesu technologicznego.
Każde zdjęcie przedmiotu z uchwytu, jego ponowne ustawienie i zdefiniowanie kolejnej bazy technologicznej tworzy możliwość powstania dodatkowego błędu. W produkcji elementów o niewielkich wymaganiach tolerancyjnych może mieć to marginalne znaczenie. Przy częściach precyzyjnych, dużych komponentach lub skomplikowanej geometrii kilka kolejnych zamocowań może jednak istotnie wpływać na końcowy wynik.
Z tego względu nowoczesne procesy produkcyjne coraz częściej projektuje się tak, aby wykonać możliwie dużo operacji w jednym zamocowaniu.
Nie oznacza to jednak, że jedno zamocowanie zawsze jest najlepszym rozwiązaniem. Kluczowe jest zrozumienie, gdzie powstają błędy i jakie znaczenie mają one dla konkretnego detalu.
Dlaczego każde kolejne zamocowanie może wpływać na dokładność?
Po zamocowaniu przedmiotu w obrabiarce określana jest jego pozycja względem układu współrzędnych maszyny.
W teorii po ponownym zamocowaniu można idealnie odtworzyć tę samą pozycję.
W praktyce występują jednak:
- tolerancje elementów mocujących,
- niedokładności powierzchni bazowych,
- zanieczyszczenia pomiędzy powierzchniami,
- różnice siły mocowania,
- odkształcenia detalu,
- błędy operatora,
- ograniczona powtarzalność uchwytu,
- błędy pomiaru i ponownego ustawienia bazy.
Każdy z tych czynników może powodować niewielkie przesunięcie lub obrót detalu względem poprzedniego ustawienia.
Jeżeli kolejna operacja wykorzystuje nową bazę, błąd ten może zostać przeniesiony na następne cechy geometryczne części.
Czym jest błąd ponownego bazowania?
Bazowanie pozwala jednoznacznie określić położenie przedmiotu względem obrabiarki.
Jeżeli cały detal wykonywany jest w jednym zamocowaniu, wiele powierzchni i otworów może powstawać względem tego samego układu odniesienia.
Przy ponownym zamocowaniu trzeba odtworzyć tę zależność.
Nawet bardzo precyzyjny system mocowania posiada określoną powtarzalność. Oznacza to, że rzeczywiste położenie detalu po każdym kolejnym zamocowaniu może nieznacznie się różnić.
Jeżeli różnica wyniesie przykładowo kilka mikrometrów, przy typowej obróbce może być nieistotna.
Przy bardzo ciasnych tolerancjach może jednak wykorzystać znaczną część dostępnego pola tolerancji.
Jeden detal, kilka układów współrzędnych
Problem staje się szczególnie widoczny wtedy, gdy poszczególne cechy geometryczne są wykonywane w różnych ustawieniach.
Wyobraźmy sobie komponent, w którym trzeba wykonać:
- powierzchnię bazową,
- otwór osiowy,
- powierzchnię czołową,
- otwory poprzeczne,
- rowek,
- średnicę zewnętrzną.
Jeżeli wszystkie operacje wykonujemy w jednym zamocowaniu na odpowiednio wyposażonej maszynie, ich wzajemne położenie wynika głównie z dokładności kinematyki obrabiarki i narzędzia.
Jeżeli część trzeba przenosić pomiędzy kilkoma maszynami, pojawiają się dodatkowe operacje:
- demontaż detalu,
- transport,
- oczyszczenie,
- ponowne zamocowanie,
- znalezienie bazy,
- kontrola ustawienia,
- korekta układu współrzędnych.
Każdy z tych etapów może wprowadzić dodatkową zmienność.
Dokładność wymiarowa to nie wszystko
Przy analizie liczby zamocowań nie chodzi tylko o średnicę czy długość elementu.
Często znacznie trudniejsze do utrzymania są zależności geometryczne pomiędzy poszczególnymi powierzchniami.
Dotyczy to takich parametrów jak:
- współosiowość,
- prostopadłość,
- równoległość,
- pozycja otworów,
- bicie promieniowe,
- bicie osiowe,
- położenie osi względem powierzchni bazowej.
Można więc wykonać dwa wymiary zgodnie z tolerancją, a jednocześnie nie zachować wymaganej relacji pomiędzy nimi.
To właśnie dlatego liczba zamocowań ma tak duże znaczenie w produkcji precyzyjnej.
Przykład: współosiowość dwóch średnic
Załóżmy, że część posiada dwie powierzchnie walcowe, które muszą być względem siebie bardzo dokładnie współosiowe.
Jeżeli obie średnice zostaną wykonane podczas jednego zamocowania, ich osie są definiowane względem tego samego ustawienia detalu.
Jeżeli jednak pierwszą średnicę wykonamy w jednym zamocowaniu, następnie obrócimy detal i będziemy obrabiać drugą, pojawia się dodatkowy błąd wynikający z:
- bicia powierzchni bazowej,
- powtarzalności uchwytu,
- jakości wcześniejszej obróbki,
- sposobu ustalenia części.
W takim przypadku nawet precyzyjna obrabiarka nie jest w stanie całkowicie wyeliminować błędu wynikającego z ponownego ustawienia przedmiotu.
Kumulacja błędów w procesie technologicznym
Każda operacja posiada własną niepewność.
Jeżeli kolejne powierzchnie wykonywane są względem wcześniej wykonanych cech, może powstawać łańcuch zależności wymiarowych.
Im więcej operacji i zmian baz, tym trudniejsze staje się kontrolowanie końcowego wyniku.
Nie oznacza to, że błędy zawsze sumują się arytmetycznie. W zależności od kierunku mogą się częściowo kompensować lub wzmacniać.
Z punktu widzenia technologii produkcji problemem jest jednak wzrost liczby źródeł zmienności.
Przy jednym zamocowaniu część z nich po prostu znika.
Co daje wykonanie kilku operacji w jednym zamocowaniu?
Największą zaletą jest zachowanie wspólnego odniesienia geometrycznego.
Jeżeli maszyna umożliwia wykonanie wielu operacji bez zdejmowania przedmiotu, można zrealizować przykładowo:
- toczenie,
- frezowanie,
- wiercenie,
- gwintowanie,
- wytaczanie,
- rozwiercanie,
- w niektórych rozwiązaniach również szlifowanie.
Detalu nie trzeba pomiędzy tymi etapami ponownie ustawiać.
Ogranicza to liczbę potencjalnych błędów wynikających z ponownego bazowania.
Jedno zamocowanie a obróbka wielozadaniowa
Rozwój centrów wielozadaniowych wynika między innymi z potrzeby ograniczenia liczby operacji wykonywanych na osobnych maszynach.
Klasyczny proces może wyglądać następująco:
tokarka → frezarka → wiertarka → kontrola → kolejna obrabiarka.
W bardziej zintegrowanym procesie część tych operacji można wykonać na jednej maszynie.
Nie chodzi wyłącznie o skrócenie czasu transportu.
Najważniejsze korzyści mogą obejmować:
- ograniczenie liczby bazowań,
- lepszą zgodność geometryczną,
- mniejszą liczbę operacji ręcznych,
- ograniczenie międzyoperacyjnego oczekiwania,
- prostszy przepływ produkcji,
- mniejszą liczbę kontroli ustawienia.
W przypadku drogich i skomplikowanych komponentów ma to często większe znaczenie niż sama redukcja czasu obróbki.
Dlaczego ma to szczególne znaczenie przy dużych detalach?
W przypadku detalu ważącego kilka kilogramów ponowne zamocowanie może być stosunkowo szybkie.
Sytuacja zmienia się przy elementach wielkogabarytowych.
Jeżeli komponent waży kilka, kilkanaście lub kilkadziesiąt ton, jego przełożenie może wymagać:
- suwnicy,
- specjalnego osprzętu,
- dodatkowej obsługi,
- przygotowania stanowiska,
- ponownego poziomowania,
- długotrwałego ustawiania.
Zmiana zamocowania staje się wtedy osobną operacją technologiczną.
Każde takie działanie generuje nie tylko potencjalny błąd, ale również czas i koszt.
Z tego powodu możliwość wykonania wielu powierzchni bez przemieszczania dużego przedmiotu może mieć ogromną wartość produkcyjną.
Czy obrót stołu oznacza nowe zamocowanie?
Nie.
To ważne rozróżnienie.
Jeżeli detal pozostaje zamocowany, a jego orientacja jest zmieniana za pomocą osi obrotowej obrabiarki, nadal mamy do czynienia z jednym zamocowaniem.
Pozycja części względem układu maszyny jest znana dzięki kinematyce osi.
To jedna z podstawowych zalet obróbki wieloosiowej.
Zamiast:
- zdjąć detal,
- obrócić go ręcznie,
- ponownie zamocować,
- znaleźć bazę,
maszyna może automatycznie ustawić przedmiot pod odpowiednim kątem.
Zmniejsza to liczbę operacji ustawczych.
A co w przypadku obróbki 5-osiowej?
Obróbka 5-osiowa szczególnie dobrze pokazuje znaczenie ograniczenia liczby zamocowań.
W klasycznym procesie skomplikowany detal może wymagać kilku ustawień, aby narzędzie uzyskało dostęp do różnych powierzchni.
Na maszynie 5-osiowej możliwe jest automatyczne zmienianie orientacji narzędzia względem przedmiotu.
Dzięki temu wiele powierzchni można wykonać podczas jednego ustawienia.
Korzyścią jest nie tylko krótszy czas produkcji, lecz również ograniczenie błędów pozycjonowania pomiędzy kolejnymi stronami detalu.
Kiedy kilka zamocowań jest konieczne?
Mimo oczywistych zalet jedno zamocowanie nie zawsze jest możliwe.
Powodem mogą być:
- brak dostępu do wszystkich powierzchni,
- ograniczenia przestrzeni roboczej,
- konieczność obrócenia części,
- wymagania dotyczące obróbki cieplnej pomiędzy operacjami,
- konieczność wykonania procesu na innej maszynie,
- zbyt duży zakres wymaganych technologii.
Przykładem może być detal, który po obróbce zgrubnej trafia do obróbki cieplnej, a następnie wraca na obróbkę wykańczającą.
Nie da się wtedy zachować jednego zamocowania przez cały proces.
Celem nie powinno więc być bezwzględne dążenie do jednej operacji, lecz ograniczanie liczby zmian baz tam, gdzie mają one realny wpływ na jakość i ekonomię procesu.
Obróbka zgrubna i wykańczająca – zawsze razem?
Niekoniecznie.
W niektórych przypadkach po obróbce zgrubnej warto wyjąć detal i pozwolić na redystrybucję naprężeń.
Usunięcie dużej ilości materiału może powodować zmianę geometrii części wynikającą z uwalniania naprężeń własnych.
Dotyczy to szczególnie:
- dużych odlewów,
- odkuwek,
- konstrukcji spawanych,
- długich elementów,
- części o nierównomiernym rozkładzie materiału.
W takich sytuacjach technolog może świadomie rozdzielić obróbkę zgrubną i wykańczającą.
Mniejsza liczba zamocowań jest więc korzystna, ale nie może być celem samym w sobie.
Znaczenie powierzchni bazowych
Jeżeli proces wymaga kilku zamocowań, kluczowe staje się odpowiednie zaprojektowanie baz technologicznych.
Dobra baza powinna:
- być jednoznaczna,
- zapewniać stabilne podparcie,
- charakteryzować się odpowiednią jakością powierzchni,
- umożliwiać powtarzalne ustawienie,
- pozostawać dostępna na odpowiednich etapach produkcji.
W praktyce jedną z pierwszych operacji często jest wykonanie powierzchni bazowych, które następnie służą do pozycjonowania części w kolejnych etapach.
Źle zaplanowana baza może powodować problemy, których nie da się później skompensować samą dokładnością obrabiarki.
Zasada 3-2-1 w ustalaniu detalu
W klasycznej analizie mocowania wykorzystuje się zasadę 3-2-1.
Jej celem jest odebranie sześciu stopni swobody przedmiotu.
W uproszczeniu:
- trzy punkty definiują płaszczyznę główną,
- dwa punkty ustalają drugi kierunek,
- jeden punkt ustala trzeci kierunek.
Prawidłowe ustalenie musi jednoznacznie pozycjonować detal, ale nie powinno prowadzić do jego niekontrolowanego odkształcenia.
Jest to szczególnie ważne przy częściach cienkościennych i podatnych.
Siła mocowania też może powodować błąd
Mocniejsze dokręcenie uchwytu nie zawsze oznacza dokładniejsze zamocowanie.
Jeżeli detal jest podatny, nadmierna siła może go odkształcić.
Podczas obróbki część znajduje się wtedy w zdeformowanym stanie.
Po zwolnieniu uchwytu wraca częściowo do pierwotnej geometrii.
Może to powodować zmianę:
- średnicy,
- płaskości,
- okrągłości,
- prostoliniowości.
Dlatego w precyzyjnej obróbce liczy się nie tylko pozycja przedmiotu, ale również kontrola sił działających podczas jego mocowania.
Pomiar w obrabiarce może ograniczyć skutki kolejnego zamocowania
Nowoczesne maszyny mogą wykorzystywać sondy pomiarowe do automatycznej identyfikacji położenia przedmiotu.
Po ponownym zamocowaniu można zmierzyć:
- powierzchnie bazowe,
- otwory,
- krawędzie,
- osie,
- punkty charakterystyczne.
Sterowanie może następnie skorygować układ współrzędnych.
Nie eliminuje to wszystkich źródeł błędów, ale może znacząco zwiększyć powtarzalność kolejnych operacji.
Pomiar w procesie staje się więc ważnym narzędziem przy produkcji części wymagających wielu ustawień.
Co jest ważniejsze: dokładność maszyny czy liczba zamocowań?
To nie jest wybór „albo–albo”.
Bardzo dokładna obrabiarka nie naprawi niewłaściwie zaplanowanego procesu.
Jeżeli część jest wielokrotnie ustawiana względem słabych baz, potencjał maszyny może nie zostać wykorzystany.
Z drugiej strony wykonanie wszystkiego w jednym zamocowaniu na maszynie o niewystarczającej dokładności również nie zapewni oczekiwanego rezultatu.
Najlepszy efekt daje połączenie:
dokładnej obrabiarki + stabilnego mocowania + właściwego bazowania + przemyślanej kolejności operacji.
Jedno zamocowanie a czas produkcji
Redukcja liczby ustawień może wpływać również na produktywność.
Czas produkcji to nie tylko czas, w którym ostrze usuwa materiał.
Do procesu należy doliczyć również:
- mocowanie,
- ustawianie,
- pomiary,
- transport między stanowiskami,
- oczekiwanie na kolejną maszynę,
- ponowne wprowadzanie korekt,
- kontrolę międzyoperacyjną.
W produkcji jednostkowej i małoseryjnej udział tych czynności może być bardzo duży.
Dlatego maszyna wielozadaniowa nie musi skrawać znacznie szybciej, aby skrócić całkowity czas wykonania detalu.
Czas można oszczędzać pomiędzy operacjami.
Mniej zamocowań oznacza mniejsze ryzyko błędu operatora
Każda dodatkowa czynność ręczna zwiększa liczbę możliwości popełnienia błędu.
Może to być:
- niewłaściwe oczyszczenie bazy,
- nieprawidłowe ustawienie przedmiotu,
- wybór złej bazy,
- błędna korekta,
- niewłaściwa siła mocowania.
Ograniczenie liczby zamocowań zmniejsza więc również zależność wyniku od powtarzalności czynności operatorskich.
Ma to znaczenie szczególnie przy produkcji skomplikowanych i kosztownych części.
Kiedy warto dążyć do jednego zamocowania?
Największe korzyści można uzyskać wtedy, gdy:
- występują ścisłe tolerancje wzajemnego położenia powierzchni,
- detal jest trudny do ponownego ustawienia,
- część ma dużą wartość,
- operacje wymagają precyzyjnego zachowania wspólnej osi,
- przedmiot jest ciężki lub wielkogabarytowy,
- proces obejmuje wiele technologii,
- czas ustawiania stanowi znaczną część całkowitego czasu produkcji.
W takich przypadkach warto już na etapie planowania procesu analizować możliwość zastosowania obrabiarki pozwalającej połączyć kilka operacji.
Czy jedna maszyna zawsze jest bardziej opłacalna?
Nie.
Integracja wielu procesów na jednej obrabiarce może wymagać bardziej zaawansowanego i droższego rozwiązania.
Ekonomiczność zależy między innymi od:
- rodzaju produkcji,
- liczby wykonywanych części,
- wartości detalu,
- czasu przezbrojenia,
- kosztu braków,
- wymaganych tolerancji,
- dostępności parku maszynowego.
Przy prostych detalach wykonywanych w dużych seriach rozdzielenie procesu pomiędzy wyspecjalizowane stanowiska może być bardzo efektywne.
Przy złożonych komponentach o wysokiej wartości ograniczenie liczby zamocowań może natomiast przynieść znacznie większe korzyści.
Jak planować liczbę zamocowań?
Przed rozpoczęciem procesu warto zadać kilka pytań:
- Które tolerancje geometryczne są najbardziej krytyczne?
- Które powierzchnie powinny powstać względem jednej bazy?
- Czy detal można wykonać w jednym ustawieniu?
- Czy konieczne są procesy międzyoperacyjne?
- Jak powtarzalne jest zastosowane mocowanie?
- Czy ponowne ustawienie można zweryfikować sondą?
- Czy zmniejszenie liczby zamocowań skróci również czas całego procesu?
Dopiero odpowiedzi na te pytania pozwalają właściwie zaprojektować technologię.
Podsumowanie
Każde kolejne zamocowanie detalu wprowadza dodatkowe źródło niepewności.
Ponowne bazowanie może wpływać na dokładność wymiarową, ale szczególnie istotne jest jego znaczenie dla takich zależności jak współosiowość, prostopadłość, pozycja czy bicie.
Dlatego ograniczenie liczby zamocowań jest jednym z ważnych sposobów zwiększania powtarzalności procesu.
Nie oznacza to jednak, że każdą część należy za wszelką cenę wykonać w jednej operacji.
Dobry proces technologiczny powinien łączyć:
- możliwie małą liczbę zmian baz,
- prawidłowe mocowanie,
- właściwą kolejność operacji,
- kontrolę położenia przedmiotu,
- odpowiednie możliwości obrabiarki.
W nowoczesnej produkcji szczególnie istotna staje się możliwość wykonywania wielu operacji w jednym ustawieniu. Pozwala ona nie tylko skrócić drogę detalu pomiędzy kolejnymi stanowiskami, ale przede wszystkim ograniczyć liczbę miejsc, w których do procesu może zostać wprowadzony kolejny błąd.
FAQ – liczba zamocowań a dokładność obróbki
Czy każde ponowne zamocowanie detalu powoduje błąd?
Nie musi powodować błędu przekraczającego tolerancję, ale każde ponowne ustawienie tworzy dodatkowe źródło niepewności. Jego znaczenie zależy od dokładności systemu mocowania, jakości baz i wymagań dotyczących konkretnej części.
Dlaczego jedno zamocowanie poprawia dokładność?
Ponieważ wiele cech detalu może zostać wykonanych względem tego samego układu odniesienia bez konieczności ponownego ustawiania przedmiotu. Ogranicza to błędy wynikające z kolejnego bazowania.
Czy jedno zamocowanie jest zawsze lepsze?
Nie. W niektórych procesach konieczna jest zmiana ustawienia, obróbka cieplna, odprężanie lub zastosowanie innego rodzaju maszyny. Liczbę zamocowań należy optymalizować, a nie ograniczać za wszelką cenę.
Jak ponowne zamocowanie wpływa na współosiowość?
Jeżeli dwie powierzchnie wykonywane są w różnych ustawieniach, ich osie mogą zostać zdefiniowane względem nieco innych pozycji detalu. Może to pogorszyć współosiowość nawet wtedy, gdy średnice obu powierzchni mieszczą się w tolerancji.
Czy obróbka 5-osiowa pozwala ograniczyć liczbę zamocowań?
Tak. Możliwość zmiany orientacji detalu lub narzędzia za pomocą sterowanych osi pozwala uzyskać dostęp do wielu powierzchni bez ręcznego przestawiania przedmiotu.
Czy sondy pomiarowe eliminują błędy ponownego bazowania?
Nie eliminują ich całkowicie, ale pozwalają dokładnie określić rzeczywiste położenie detalu po kolejnym zamocowaniu i odpowiednio skorygować układ współrzędnych.
Dlaczego liczba zamocowań jest szczególnie ważna przy dużych detalach?
Ponowne ustawienie dużego i ciężkiego komponentu jest bardziej czasochłonne i może wymagać dodatkowego transportu, suwnicy oraz prac ustawczych. Wzrasta zarówno koszt operacji, jak i ryzyko błędu ustawienia.
Czy zmniejszenie liczby zamocowań zawsze skraca czas produkcji?
Najczęściej ogranicza czas pomocniczy związany z transportem, mocowaniem, bazowaniem i kontrolą. Całkowity efekt zależy jednak od konkretnej technologii, rodzaju części i organizacji produkcji.
