

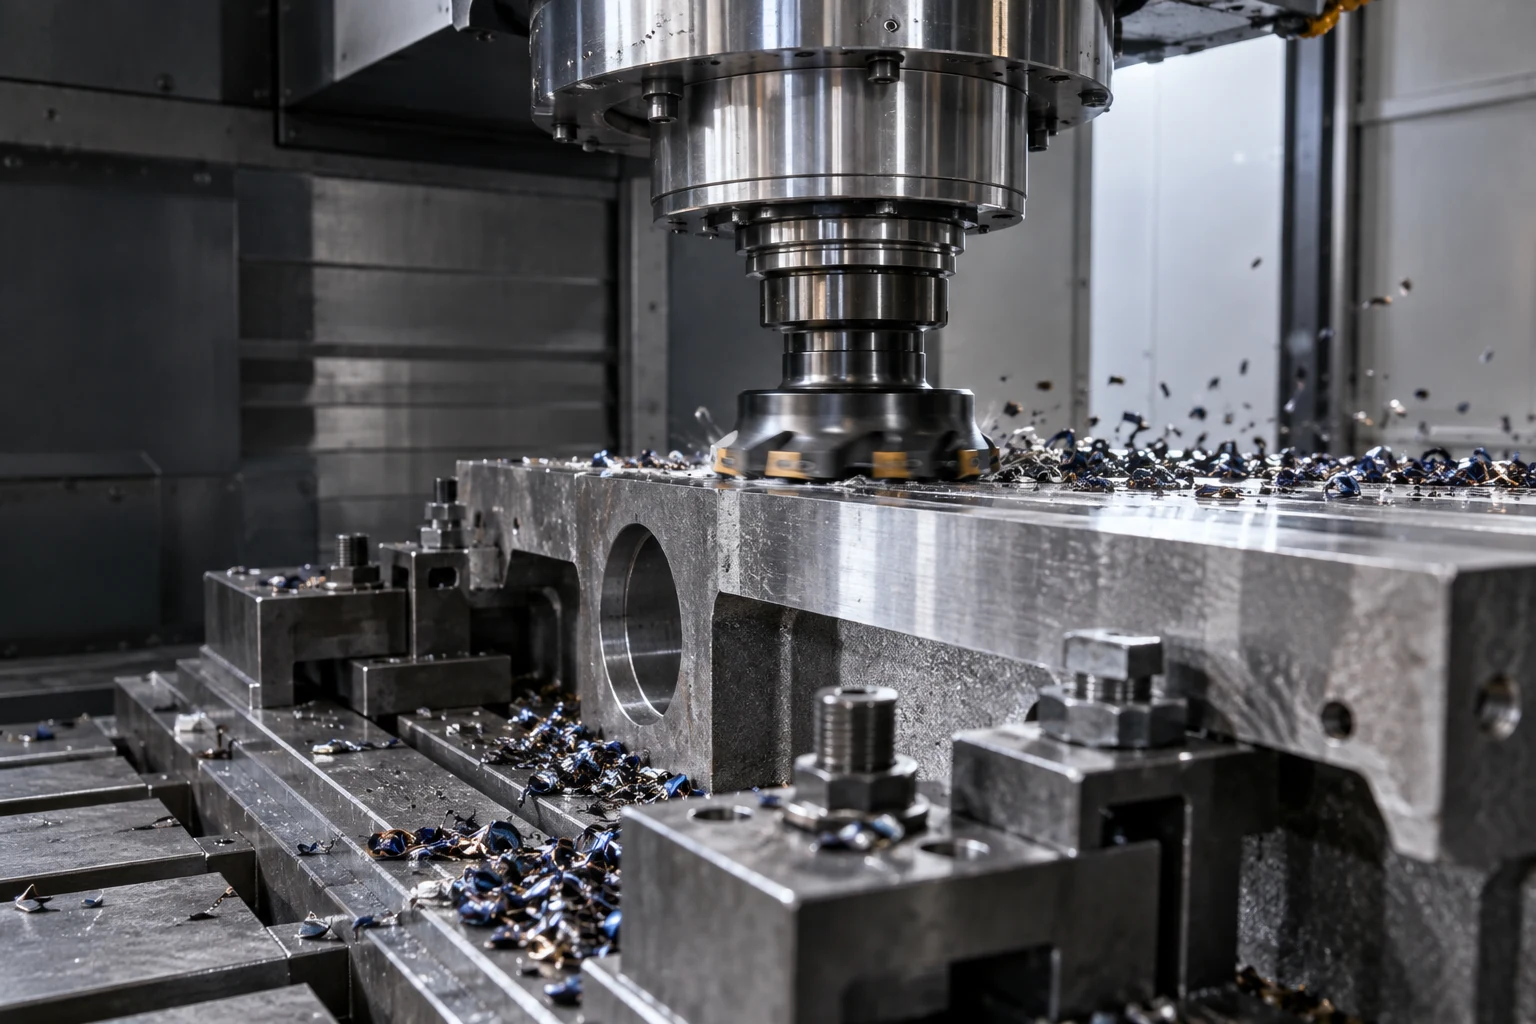
W ciężkiej obróbce sama moc wrzeciona nie wystarcza. Można dysponować dużym momentem obrotowym, odpowiednim narzędziem i wysokimi parametrami skrawania, ale jeżeli konstrukcja obrabiarki nie zapewnia odpowiedniej sztywności, rzeczywista jakość i wydajność procesu szybko zaczną odbiegać od założeń.
Sztywność obrabiarki decyduje o tym, jak cały układ zachowuje się pod wpływem sił skrawania. Ma bezpośredni wpływ na dokładność wymiarową, geometrię detalu, jakość powierzchni, trwałość narzędzi, stabilność procesu oraz możliwość prowadzenia obróbki z wysoką wydajnością.
Znaczenie tego parametru rośnie szczególnie podczas obróbki dużych i ciężkich komponentów, gdzie siły działające na narzędzie, detal oraz konstrukcję maszyny mogą być bardzo wysokie.
Co właściwie oznacza sztywność obrabiarki?
W najprostszym ujęciu sztywność określa, jak bardzo element odkształca się pod wpływem działającej siły.
Można ją opisać zależnością:
k = F / x
gdzie:
- k – sztywność,
- F – działająca siła,
- x – przemieszczenie lub odkształcenie.
Im większa wartość sztywności, tym mniejsze przemieszczenie powstaje pod wpływem tej samej siły.
W przypadku obrabiarki nie analizujemy jednak jednego elementu. Na końcowy efekt wpływa cały układ technologiczny:
korpus maszyny – prowadnice – stół – wrzeciono – oprawka – narzędzie – detal – mocowanie.
Jeżeli którykolwiek z tych elementów jest zbyt podatny, może stać się najsłabszym ogniwem całego procesu.
Dlaczego ciężka obróbka stawia tak wysokie wymagania konstrukcji maszyny?
Podczas ciężkiego skrawania stosuje się zwykle:
- duże głębokości skrawania,
- wysokie wartości posuwu,
- narzędzia o dużych średnicach,
- znaczną szerokość kontaktu ostrza z materiałem,
- obróbkę materiałów o wysokiej wytrzymałości.
Wszystko to powoduje wzrost sił skrawania.
Jeżeli maszyna nie ma odpowiedniej sztywności, siły te powodują większe ugięcia elementów konstrukcyjnych. W rezultacie rzeczywiste położenie narzędzia względem detalu zaczyna różnić się od położenia wynikającego z programu.
Przy typowej obróbce różnice mogą być niewielkie. Przy dużych komponentach, wysokich wymaganiach dokładnościowych i dużych siłach skrawania mają jednak kluczowe znaczenie.
Sztywność a dokładność wymiarowa
Obrabiarka CNC realizuje zaprogramowaną trajektorię z bardzo dużą dokładnością pozycjonowania.
Nie oznacza to jednak automatycznie, że ostrze zawsze znajduje się dokładnie tam, gdzie wynika to z programu.
Pod wpływem obciążenia mogą powstawać:
- ugięcia wrzeciona,
- ugięcia narzędzia,
- odkształcenia elementów korpusu,
- mikroprzemieszczenia prowadnic,
- deformacje systemu mocowania,
- ugięcia obrabianego detalu.
Jeżeli w danej chwili działa duża siła skrawania, rzeczywiste położenie krawędzi skrawającej może się zmienić.
Po zmniejszeniu obciążenia konstrukcja wraca do wcześniejszego położenia.
Oznacza to, że błąd nie musi być stały. Może zależeć od aktualnej wartości i kierunku sił występujących podczas konkretnej operacji.
Sztywność statyczna i dynamiczna to dwie różne kwestie
Przy ocenie obrabiarki warto rozróżnić dwa pojęcia.
Sztywność statyczna
Określa zachowanie konstrukcji pod wpływem względnie stałego obciążenia.
Jeżeli na wrzeciono działa określona siła, można zmierzyć jego przemieszczenie i na tej podstawie określić podatność układu.
Sztywność dynamiczna
Opisuje zachowanie maszyny przy obciążeniach zmieniających się w czasie.
To szczególnie istotne w procesie skrawania, ponieważ siły nie są idealnie stałe. Zmieniają się wraz z:
- wejściem kolejnych ostrzy w materiał,
- zmianą przekroju warstwy skrawanej,
- nierównomiernością materiału,
- zmianą kierunku ruchu,
- zmianami parametrów procesu.
Dlatego maszyna może mieć dobrą sztywność statyczną, a jednocześnie być podatna na niekorzystne zjawiska dynamiczne.
Dlaczego sama masa maszyny nie gwarantuje wysokiej sztywności?
W ciężkich obrabiarkach często spotykamy bardzo dużą masę konstrukcji.
Nie jest to przypadek.
Masywne komponenty pomagają:
- ograniczać przemieszczenia,
- poprawiać stabilność,
- zwiększać zdolność tłumienia drgań,
- ograniczać wpływ dynamicznych zmian obciążenia.
Jednocześnie masa sama w sobie nie jest wystarczającym kryterium.
Znaczenie mają również:
- geometria konstrukcji,
- przekroje elementów nośnych,
- rozmieszczenie żeber,
- sposób prowadzenia osi,
- długość wysięgów,
- konstrukcja wrzeciona,
- połączenia między elementami.
Dwie obrabiarki o zbliżonej masie mogą więc mieć zupełnie inne właściwości mechaniczne.
Korpus maszyny jako fundament sztywności
Korpus obrabiarki musi przenosić siły generowane w strefie skrawania.
W ciężkiej obróbce nie wystarczy, aby był jedynie „mocny”. Istotny jest sposób, w jaki obciążenia są przenoszone przez całą strukturę maszyny.
Dobrze zaprojektowana konstrukcja powinna:
- ograniczać lokalne ugięcia,
- zapewniać korzystny przepływ sił,
- minimalizować długie i podatne wysięgi,
- utrzymywać geometrię przy zmiennym obciążeniu.
W przypadku dużych obrabiarek szczególne znaczenie ma również zachowanie konstrukcji przy różnych położeniach osi.
Maszyna może bowiem zachowywać się inaczej, gdy wrzeciono znajduje się blisko kolumny, a inaczej przy maksymalnym wysunięciu.
Prowadnice i ich wpływ na sztywność
Prowadnice odpowiadają za przemieszczanie osi, ale jednocześnie muszą przenosić obciążenia powstające podczas obróbki.
W ciężkich aplikacjach istotne są między innymi:
- nośność,
- sztywność,
- odporność na momenty wywracające,
- tłumienie,
- stabilność w długim okresie pracy.
W konstrukcjach przeznaczonych do ciężkiej obróbki spotyka się między innymi prowadnice ślizgowe oraz hydrostatyczne.
Każde rozwiązanie ma określoną charakterystykę, dlatego dobór systemu prowadzenia powinien być powiązany z przeznaczeniem obrabiarki.
Dlaczego wysięg jest wrogiem sztywności?
Jedną z podstawowych zasad mechaniki konstrukcji jest to, że wzrost długości wysięgu zwiększa podatność elementu.
Dotyczy to zarówno:
- narzędzia,
- wrzeciona,
- suwaka,
- belki,
- detalu.
Dlatego podczas ciężkiej obróbki dąży się do możliwie krótkiego i zwartego układu.
Jeżeli narzędzie musi pracować z dużym wysięgiem, jego ugięcie może znacznie wzrosnąć.
Podobnie w przypadku dużego detalu zamocowanego daleko od punktów podparcia.
W praktyce może to oznaczać konieczność:
- dodatkowego podparcia detalu,
- zmiany sposobu mocowania,
- zastosowania stabilniejszego narzędzia,
- ograniczenia parametrów skrawania.
Sztywność wrzeciona
Wrzeciono jest jednym z najważniejszych elementów układu.
Podczas ciężkiego skrawania przenosi jednocześnie:
- moment obrotowy,
- siły promieniowe,
- siły osiowe,
- zmienne obciążenia dynamiczne.
Na jego zachowanie wpływają m.in.:
- średnica wału,
- konstrukcja korpusu,
- układ łożysk,
- rozstaw łożysk,
- sposób chłodzenia,
- geometria połączenia z narzędziem.
Jeżeli wrzeciono jest zbyt podatne, zwiększanie mocy lub głębokości skrawania nie musi prowadzić do wyższej wydajności. Może natomiast pogarszać stabilność i dokładność.
Mocowanie narzędzia również jest częścią układu
Sztywność nie kończy się na wrzecionie.
Połączenie:
wrzeciono – oprawka – narzędzie
jest jednym układem mechanicznym.
Na jego zachowanie wpływa:
- typ stożka,
- powierzchnia styku,
- długość oprawki,
- średnica narzędzia,
- wysięg,
- jakość mocowania.
Długie oprawki i smukłe narzędzia mogą radykalnie zmniejszyć efektywną sztywność zestawu.
Dlatego nawet bardzo masywna obrabiarka nie wykorzysta swojego potencjału, jeżeli narzędzie zostanie zamocowane w sposób tworzący podatny układ.
Sztywność detalu – często pomijany element
Przy analizie ciężkiej obróbki łatwo skoncentrować się wyłącznie na maszynie.
Tymczasem sam detal również może się odkształcać.
Dotyczy to szczególnie:
- długich wałów,
- dużych pierścieni,
- cienkich płyt,
- korpusów o otwartej strukturze,
- elementów cienkościennych.
Co więcej, sztywność detalu może zmieniać się w czasie procesu.
Wraz z usuwaniem materiału przekroje elementu maleją. Detal, który na początku operacji był bardzo sztywny, po kilku etapach obróbki może stać się znacznie bardziej podatny.
Dlatego strategia technologiczna powinna uwzględniać nie tylko końcową geometrię, ale także stan części podczas kolejnych operacji.
Fundament obrabiarki również ma znaczenie
W przypadku dużych maszyn nie można traktować fundamentu jako elementu niezależnego od procesu technologicznego.
Nieprawidłowe posadowienie może wpływać na:
- geometrię obrabiarki,
- rozkład obciążeń,
- tłumienie drgań,
- stabilność długoterminową.
Dlatego instalacja ciężkich obrabiarek wymaga przygotowania zgodnego z wymaganiami producenta.
Dotyczy to szczególnie maszyn przeznaczonych do obróbki elementów ważących kilkadziesiąt lub nawet kilkaset ton.
Sztywność a jakość powierzchni
Podatny układ powoduje, że położenie narzędzia zmienia się pod wpływem sił skrawania.
Może to skutkować:
- wzrostem chropowatości,
- falistością powierzchni,
- nieregularnymi śladami narzędzia,
- problemami z zachowaniem geometrii.
Jeżeli dodatkowo pojawiają się drgania samowzbudne, pogorszenie jakości powierzchni może być bardzo wyraźne.
W praktyce niedostateczna sztywność ogranicza więc zarówno dokładność wymiarową, jak i jakość powierzchni.
Sztywność a trwałość narzędzi
Zmienna pozycja narzędzia oznacza również zmienne obciążenie ostrza.
Może prowadzić to do:
- wykruszeń,
- pękania płytki,
- nierównomiernego zużycia,
- skrócenia trwałości narzędzia.
Z tego powodu zwiększenie sztywności układu może przynosić korzyści nie tylko jakościowe, lecz również ekonomiczne.
Stabilniejszy proces pozwala lepiej wykorzystać potencjał narzędzia.
Czy bardziej sztywna maszyna pozwala obrabiać szybciej?
W wielu przypadkach tak, ale zależność nie jest całkowicie liniowa.
Jeżeli cały układ pozostaje stabilny, większa sztywność pozwala stosować wyższe obciążenia bez nadmiernego ugięcia.
Może to umożliwić zwiększenie:
- głębokości skrawania,
- szerokości skrawania,
- posuwu,
- objętości usuwanego materiału w jednostce czasu.
Jednak wydajność zależy również od:
- mocy i momentu wrzeciona,
- zastosowanego narzędzia,
- materiału detalu,
- parametrów technologicznych,
- sposobu odprowadzania wiórów,
- stabilności dynamicznej.
Sztywność należy więc traktować jako jeden z fundamentów produktywności, ale nie jedyny.
Dlaczego parametry katalogowe nie mówią wszystkiego?
Porównując obrabiarki, łatwo skupić się na danych takich jak:
- moc wrzeciona,
- moment obrotowy,
- prędkość obrotowa,
- zakres przejazdów,
- maksymalna masa detalu.
Są to ważne wartości, ale nie opisują pełnego zachowania maszyny pod obciążeniem.
Dwie obrabiarki o podobnych parametrach katalogowych mogą różnić się:
- sztywnością konstrukcji,
- charakterystyką dynamiczną,
- tłumieniem,
- stabilnością cieplną,
- zachowaniem przy maksymalnym wysunięciu osi.
Dlatego przy wyborze maszyny do ciężkiej obróbki znaczenie ma nie tylko to, czy detal fizycznie zmieści się w przestrzeni roboczej, ale również to, jak maszyna zachowa się podczas rzeczywistego procesu technologicznego.
Jak zwiększyć sztywność układu podczas procesu?
Nie zawsze można zmienić konstrukcję maszyny, ale technolog może wpływać na wiele elementów układu.
W praktyce warto rozważyć:
Skrócenie wysięgu narzędzia
Im krótszy zestaw narzędziowy, tym zwykle większa sztywność.
Zastosowanie sztywniejszej oprawki
Oprawka powinna być dobrana nie tylko pod kątem kompatybilności, ale również charakteru obróbki.
Poprawę mocowania detalu
Dodatkowe podparcie lub zmiana punktów mocowania mogą radykalnie zmienić zachowanie elementu.
Odpowiednią kolejność operacji
Warto planować proces w taki sposób, aby nie usuwać zbyt wcześnie materiału, który odpowiada za sztywność części.
Zmianę parametrów skrawania
Zmniejszenie sił skrawania może ograniczyć odkształcenie podatnego układu.
Dobór właściwej strategii obróbki
Inne siły mogą występować przy klasycznym frezowaniu, inne przy strategiach wykorzystujących mały kąt opasania i dużą głębokość osiową.
Sztywność jako element całego procesu technologicznego
W ciężkiej obróbce nie należy analizować sztywności wyłącznie jako parametru konstrukcyjnego maszyny.
Ostateczna dokładność zależy od całego układu:
obrabiarka + narzędzie + oprawka + mocowanie + detal + parametry procesu.
Najbardziej podatny element może ograniczyć możliwości pozostałych.
Dlatego samo zastosowanie bardzo sztywnej maszyny nie rozwiąże problemu, jeżeli detal jest źle podparty albo narzędzie pracuje na nadmiernym wysięgu.
Analogicznie najlepsze mocowanie i narzędzie nie zrekompensują niewystarczającej sztywności konstrukcji obrabiarki.
Sztywność przy obróbce wielkogabarytowej
Znaczenie wszystkich opisanych zjawisk szczególnie rośnie przy dużych detalach.
W przypadku elementów wielkogabarytowych występują dodatkowe problemy:
- wysoka masa przedmiotu,
- duże odległości pomiędzy punktami podparcia,
- znaczne długości przejazdów,
- duże momenty działające na konstrukcję,
- zmienna sztywność detalu w różnych miejscach.
Dlatego maszyny do ciężkiej obróbki są projektowane inaczej niż typowe kompaktowe centra obróbcze.
Kluczową rolę odgrywają masywność konstrukcji, geometria elementów nośnych, system prowadzenia osi, budowa wrzeciona oraz sposób przenoszenia sił.
Podsumowanie
Sztywność obrabiarki ma bezpośredni wpływ na możliwość prowadzenia ciężkiej obróbki z odpowiednią dokładnością i wydajnością.
Im większe siły skrawania, masa detalu i wymagania jakościowe, tym większe znaczenie ma zachowanie całego układu pod obciążeniem.
Należy przy tym pamiętać, że nie istnieje jedna „sztywność maszyny”. Na rzeczywisty proces wpływają jednocześnie:
- konstrukcja obrabiarki,
- prowadnice,
- wrzeciono,
- oprawka,
- narzędzie,
- mocowanie,
- obrabiany detal.
Dlatego przy doborze obrabiarki do wymagających zastosowań parametry katalogowe powinny być analizowane razem z konstrukcją i charakterystyką mechaniczną maszyny.
W ciężkiej obróbce właśnie zdolność do zachowania geometrii pod dużym obciążeniem często decyduje o tym, czy nominalna moc i możliwości obrabiarki będą mogły zostać rzeczywiście wykorzystane.
FAQ – sztywność obrabiarki
Co oznacza sztywność obrabiarki?
Sztywność określa odporność układu na odkształcenie pod wpływem działającej siły. Im mniejsze przemieszczenie powstaje przy określonym obciążeniu, tym większa sztywność.
Dlaczego sztywność jest szczególnie ważna przy ciężkiej obróbce?
Ciężka obróbka wiąże się z dużymi siłami skrawania. Jeżeli układ jest zbyt podatny, mogą pojawiać się ugięcia wpływające na dokładność, jakość powierzchni i trwałość narzędzi.
Czy cięższa obrabiarka jest zawsze sztywniejsza?
Nie. Masa może poprawiać stabilność i właściwości tłumiące, ale o sztywności decydują również geometria konstrukcji, przekroje elementów, prowadnice, połączenia i konstrukcja wrzeciona.
Jaka jest różnica między sztywnością statyczną a dynamiczną?
Sztywność statyczna opisuje zachowanie konstrukcji pod stałym lub wolno zmieniającym się obciążeniem. Sztywność dynamiczna uwzględnia reakcję układu na obciążenia zmienne w czasie i jest szczególnie istotna podczas skrawania.
Czy zbyt długi wysięg narzędzia obniża sztywność?
Tak. Wraz ze wzrostem długości wysięgu rośnie podatność narzędzia na ugięcie. Dlatego w ciężkiej obróbce dąży się do możliwie krótkiego i zwartego zestawu narzędziowego.
Czy sam detal może ograniczać sztywność procesu?
Tak. Dotyczy to zwłaszcza długich, cienkościennych i wielkogabarytowych elementów. Nawet bardzo sztywna obrabiarka nie wyeliminuje odkształceń wynikających z niewłaściwego podparcia lub podatności samego przedmiotu.
Jak sztywność wpływa na jakość powierzchni?
Ugięcia i mikroprzemieszczenia narzędzia względem detalu mogą powodować wzrost chropowatości, falistość powierzchni oraz nierównomierne ślady skrawania.
Czy wysoka sztywność pozwala zwiększyć wydajność obróbki?
Może pozwolić na stosowanie większych obciążeń i bardziej agresywnych parametrów skrawania przy zachowaniu stabilności procesu. Rzeczywista wydajność zależy jednak również od mocy wrzeciona, narzędzia, materiału oraz pozostałych elementów układu technologicznego.
